English
 русский
 Français
 Español
 Português
 Deutsch
 عربى
 Türk
Göz Askılarının Açıklaması: Halat Çeşitleri, Yüksükler, Pres Tonajı ve Güvenli Seçim
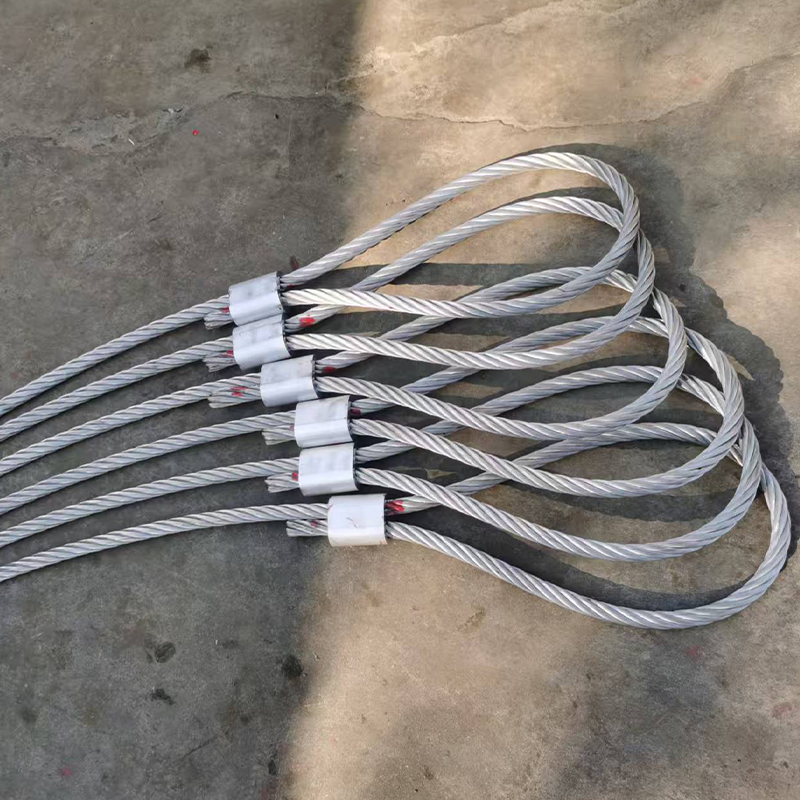
Bir göz askısı mükemmel görünebilir ve yine de bir sorumluluk olabilir. Sertlik sertifikalı bir alüminyum yüksük kullanılarak tam tonajda uyumlu bir kalıpla preslenen 16 mm'lik yüksük emniyetli tel halatlı göz askısı, ikisi aynı rafta yan yana otursa bile, yüksüğünün gerektirdiği tonaja asla ulaşmayan bir atölye presinde sıkıştırılan ürünle aynı ürün değildir. Fark bir kanıt testinde veya işte ortaya çıkar ve o zamana kadar argüman pahalı hale gelir.
Kısa cevap şudur: Bir göz askısının çalışma yükü sınırına halat karar vermez. Halatın, yüksüğün ve baskı kuvvetinin bir araya geldiği uçta karar verilir. Halat yapısı, yüksük ve kimlik etiketi de dahil olmak üzere diğer tüm unsurlar esas olarak bu bağlantıyı korumak için mevcuttur.
Aşağıda kaldırma, arma, çekme ve denizcilik işlerinde karşılaşacağınız askı çeşitleri, tel halat halkasının gerçekte nasıl oluşturulduğu ve preslendiği, pres tonajının halat çapına nasıl uygun hale getirileceği, teslimatta neyin doğrulanması gerektiği ve sıradan aşınmadan ziyade acil bir soruna işaret eden arıza modları yer almaktadır.
Bir Bakışta Göz Askıları: Çeşitleri, Malzemeleri ve Her Birinin Nereye Uygun Olduğu
Göz askısı, ucu bir halka şeklinde kapatılan herhangi bir askıdır. Bu ilmek, bir halkanın geriye dönük bir ip ucuna bastırılmasıyla, bir Flaman gözü oluşturmak için iplerin bölünmesi ve yeniden yerleştirilmesiyle, iplerin halat gövdesine geri sıkıştırılmasıyla, halatın bir yuvaya oturtulmasıyla veya dokumanın katlanıp dikilmesiyle üretilebilir. Dayanımı ve muayene kurallarını yalnızca malzeme değil, yapım yöntemi belirler.
| Göz askısı tipi | Göz nasıl oluşur? | Tipik malzeme | Normalde nerede kullanılır? |
|---|---|---|---|
| Yüksük emniyetli tel halat göz askısı | Halat ucu tekrar alüminyum veya çelik halkaya dönüştürüldü ve hidrolik olarak preslendi | Galvanizli veya parlak çelik halat, 6x19 veya 6x36 sınıfı | Genel kaldırma, bağlama, çekme, deniz güvertesi işleri |
| Flaman gözlü tel halat sapan | Halat ikiye bölündü, çelik bir yüksüğün etrafına yeniden yerleştirildi ve ardından kapatıldı | Çok telli çelik halat | Yüksek sonlandırma verimliliğinin gerekli olduğu ağır kaldırma |
| Elle birleştirilmiş tel halat gözü | Geleneksel bir birleştirme yöntemiyle halat gövdesine sıkıştırılmış teller | Çoğunlukla galvanizli çelik halat | Köklü sonlandırmalar, saha onarımları, bağlama |
| Soketli sonlandırma | Halatın ucu açıldı ve dökülmüş metal veya reçine ile bir yuvaya sabitlendi | Çelik soketli çelik halat | Yapısal adamlar, vinç askıları, kalıcı kurulumlar |
| Düz ağ dönüşlü göz askısı | Dokuma kendi üzerine katlanır ve dikilir | Naylon veya polyester dokuma | Çizilmeye karşı hassas, hafif ila orta dereceli yükler |
Tel halatlı göz askısını ağ askıyla karşılaştırdığınızda, aradaki fark nadiren yalnızca fiyatla ilgilidir. Tel halatlı göz askısı aşınmayı, ısıyı ve keskin kenarları çok daha iyi tolere eder, ancak daha ağırdır ve boyalı veya cilalı yüzeylerde daha az bağışlayıcıdır. Geri dönüş gözlü dokuma askısı yumuşak ve hafiftir, ancak gücü dikiş desenine ve kumaşı kesiklerden ve kimyasal saldırılardan uzak tutmaya bağlıdır.
Hangi yapının bir işe uygun olduğuna üç değişken karar verir:
- Halat veya dokumanın yüke karşı boyutu, kopma kuvveti yerine çalışma yükü limiti olarak ifade edilir.
- Tuz spreyi, asitler, UV'ye maruz kalma ve çalışma sıcaklığı dahil olmak üzere çevre.
- Yüksük ağzındaki yorgunluk, göz askısının kullanımdan kaldırılmasının genel nedeni olduğundan, yük döngüsü sayısı.
Bir göz askısı, nominal yükünü gözün içinden taşır, bu nedenle döngü, bir bükülme yerine bir sonlandırmadır. Önce sonlandırmayı inceleyin ve belirtin ve halatı destek elemanı olarak kullanın.
Tel Halatlı Göz Askısının İçinde: Halat, Yüksük, Yüksük ve Terminal
Dört bileşen, tel halatlı göz askısının yük altında nasıl davranacağına karar verir. Her birinin kontrol edilebilecek bir özelliği vardır ve her biri, bir kanıt testi ortaya çıkana kadar hiç kimse farkına varmadan kötü bir şekilde belirtilebilir.
Halat
Halat sınıfı, halatların kesiti ne kadar sıkı doldurduğunu kontrol eder ve bu da yüksüğün ne kadar sıkıştırılması gerektiğini etkiler. Fiber özlü 6x19 sınıfı halat genel sapanlar için ortak başlangıç noktası iken, daha fazla ve daha ince telli 6x36 sınıfı halat küçük çaplarda daha kolay bükülür. Bağımsız tel halat göbeği (IWRC) yapıları, aynı dış çap için daha yüksek kopma kuvveti sağlar ancak daha fazla baskı kuvveti gerektiren daha sert bir halat sağlar. Halat, halkanın içine oturacak bölgede temiz olmalı ve kırık tellerden arındırılmış olmalıdır, çünkü aşınmış veya hasar görmüş bir bölüm herhangi bir pres için zayıf bir temel oluşturur.
 Alüminyum Yüksük/Alüminyum Kol DIN3093 Alüminyum Yüksük/Alüminyum Kılıf DIN3093, DIN3093 standardına (Avrupa Standartları) uyacak şekilde sıkı bir şekilde üretilmiş, hassas bir şekilde tasarlanmış bir kablo sonlandırma bileşenidir. Ürünü Görüntüle →
Yüksükler ve kollu
Yüksük, yükün halattan bağlantı parçasına aktarıldığı yerdir. DIN 3093 boyutlarına göre yapılanlar gibi tanınmış bir spesifikasyona göre üretilen alüminyum yüksükler, kontrollü bir alaşımdan çekilir ve tanımlanmış bir sertlik aralığına kadar ısıl işleme tabi tutulur. Yumuşak, belirtilmemiş alüminyum kalıbın altında deforme olacak ve tam tonajlı bir preste bile asla ihtiyaç duyduğu kavramayı geliştirmeyecektir. Kum saati manşonları, bağlantı parçası içindeki iki halat parçasını ayıran ve presleme sırasında metalin nasıl aktığını kontrol eden, halatın kendi kendine kesilmesi riskini azaltan şekilli bir delik kullanır.
Yüksükler
Yüksük dekorasyon değildir. Halatın gözün içinde gördüğü minimum yarıçapı ayarlar, yatak basıncını bir kancaya veya kelepçeye yayar ve ipi aşınmaya karşı korur. Yüksükle derecelendirilen bir sapan, yüksüğün mevcut olduğu varsayımına göre derecelendirilir.
Swage terminalleri
Bir düzeneğin ucunun kanca yerine cıvatalanması, vidalanması veya sabitlenmesi gerektiğinde, gözün yerini bir sıkıştırma terminali alır. Presleme prensibi aynıdır: Çelik bir gövde halatın ucuna sıkıştırılır ve bu presin kalitesi tüm montajın verimliliğini belirler.
Bilinmeyen alaşım ve sertlikteki bir yüksük, düşük maliyetli bir göz askısındaki en yaygın gizli kusurdur, çünkü bağlantı parçası doğru görünse de güvenilir bir tutuş sunmaz.
Göz Askısı Nasıl Yapılır: Makaradan Kanıt Yüküne
Acil hataların çoğu ekipman hataları değil, süreç hatalarıdır. Aşağıdaki sıra, uygun şekilde organize edilmiş bir askı atölyesinin yüksük emniyetli göz askılarını nasıl kullandığını ve sonlandırmayı korumak için her adımın mevcut olduğunu yansıtmaktadır.
- Makaraya sarın ve uzunlamasına kesin. Bir sarma makinesi, ölçülüp kesilirken halatı düz ve bükülmemiş halde tutar, böylece düzenekte herhangi bir artık dönüş depolanmaz. Prese bir bükülme ile ulaşan halat genellikle yüksüğün içinde kuş kafesi haline gelir.
- Halatın ucunu konikleştirin ve tavlayın. Tavlama teli gevşetir, kalan gerilimi ortadan kaldırır ve uçtaki fazla yağlayıcıyı yakar; bu sırada konikleştirme telleri sıkıştırır, böylece uç yükseğe temiz bir şekilde girer ve tam olarak oturur. Atölyeye bağlı olarak bu, özel bir tavlama makinesi, bir tavlama ve konikleştirme makinesi, bir kesme ve konikleştirme makinesi veya bir kaynaştırma ve konikleştirme makinesi ile yapılır, çünkü tek başına kesmek hiçbir zaman tam olarak oturmayan eğik bir uç bırakır.
- Halatı yüksüğün içine sokun ve kalıba yerleştirin. Halat, uç dayanağa göre tamamen evde olmalıdır. Kısa sürede durursa yüksük, tasarımın varsaydığından daha az halat tutacak ve eksiklik dışarıdan görünmeyecektir.
- Tam tonaja kadar sürekli bir vuruşla basın. Kısmi vuruşlar, yeniden basılması ve vuruşun ortasında durdurulması, eşit olmayan metal akışına neden olur. Kalıp profili halkayla eşleşmeli ve pres, nominal kuvvetini yalnızca döngünün tepesinde değil, tüm strok boyunca tutabilmelidir.
- Bastıktan sonra yüksüğü ölçün. Yüksük uzunluğu ve düz yüzey boyutları pratik atölye kontrolüdür. Beklenen pencerenin dışında deforme olan bir yüksük ya az ya da fazla bastırılmıştır ve her iki durum da montajın reddedilmesi için nedenlerdir.
- Bitmiş askıyı prova yükleyin. Geçerli standart ve uygulamanın her zaman onaylanması gerekmesine rağmen, tel halat sapanları için tipik olarak çalışma yükü sınırının iki katı olan, geçerli standardın gerektirdiği seviyede bir kanıt yükü uygulanır.
- İşaretleyin ve etiketleyin. Çalışma yükü sınırı, askı tipi, uzunluk, üretici kimliği ve üretim tarihi, düzeneğe iliştirilmiş dayanıklı bir etiket üzerinde yer alır.
Tüm strok boyunca tutulan tam tonaj, yüksüğü bir bağlantı parçasından bir sonlandırmaya dönüştüren şeydir ve sonrasında hiçbir görsel inceleme onun yerini alamaz.
Sonlandırma Verimliliğinin Karşılaştırılması: Göz Askısının Gücünü Kaybettiği Yer
Farklı göz uçları için belirtilen verimlilik rakamları aynı değildir ve boşluk, aynı halattan yapılmış iki sapanın aynı yükte neden çok farklı davranabildiğini açıklamaktadır. Aşağıdaki tablo, ana sonlandırma yöntemleri için yaygın olarak alıntı yapılan tipik değerleri karşılaştırmaktadır.
Desen, yayınlanmış donanım referanslarında tutarlıdır: dökülmüş bir yuva veya bölünmüş halatlı Flaman gözü gibi tutuşunu kademeli olarak geliştiren sonlandırma uçları, halatın tam gücüne yaklaşma eğilimindeyken, halatın daha kısa bir bölümünde uygun bir konsantre stresin mekanik olarak sıkıştırılmasına bağlı olan sonlandırmalar. Bu konsantrasyon, preslenmiş bir alüminyum yüksüğün, doğru yapıldığında bile normal olarak bir sokete göre biraz daha düşük verimli bir sonlandırma olarak değerlendirilmesinin nedenidir.
Bunu iki pratik sonuç takip ediyor. Öncelikle bir askıya uygulanan tasarım faktörü, halat kopma kuvveti üzerinden hesaplanır, ardından sonlandırma verimliliğine göre ayarlanır; bu nedenle tel halat klipsleriyle yapılan bir göz askısı asla aynı halat boyutunda preslenmiş bir askıyla eşdeğer olarak değerlendirilmemelidir. İkincisi, yukarıdaki sayılar garantiden ziyade tipik değerlerdir ve geçerli standart, yüksük geometrisi, kalıbın durumu ve operatörün yeterliliği sonucu değiştirir. Preslemesini numune bazında doğrulayan iyi işletilen bir atölye, nominal olarak aynı bileşenleri kullanan, kötü kontrol edilen bir atölyeye göre genellikle sürekli olarak daha iyi sonuçlar verebilir.
Sonlandırma verimliliği, göz askısında gerçek tavanı belirler, bu nedenle zayıf bir sonlandırma yöntemini korurken ipi yükseltmek neredeyse hiçbir şey satın almaz.
C-Çerçeve veya Sepet Çerçevesi: Askının Arkasındaki Presin Seçilmesi
Göz askılarını satın almak yerine kendiniz yaparsanız, hangi düzenekleri basabileceğinizi, ne kadar hızlı yükleyeceğinizi ve yüksek tonajda ne kadar sehim göreceğinizi presinizin çerçeve stili belirler. Her iki stil de aynı işi yapar ancak farklı çalışma koşullarına uygundur.
C-çerçeve presleri
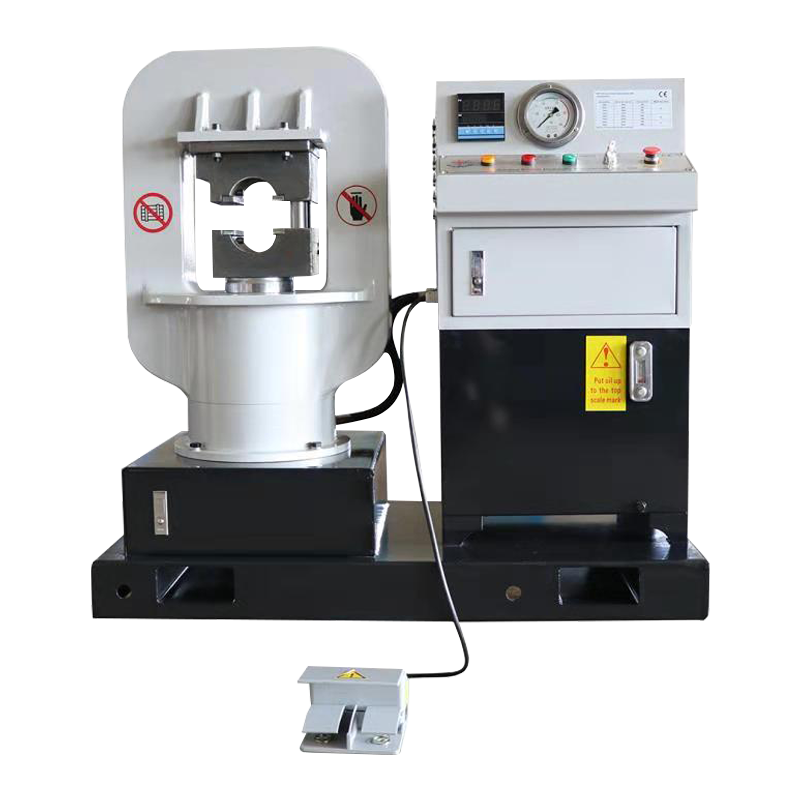
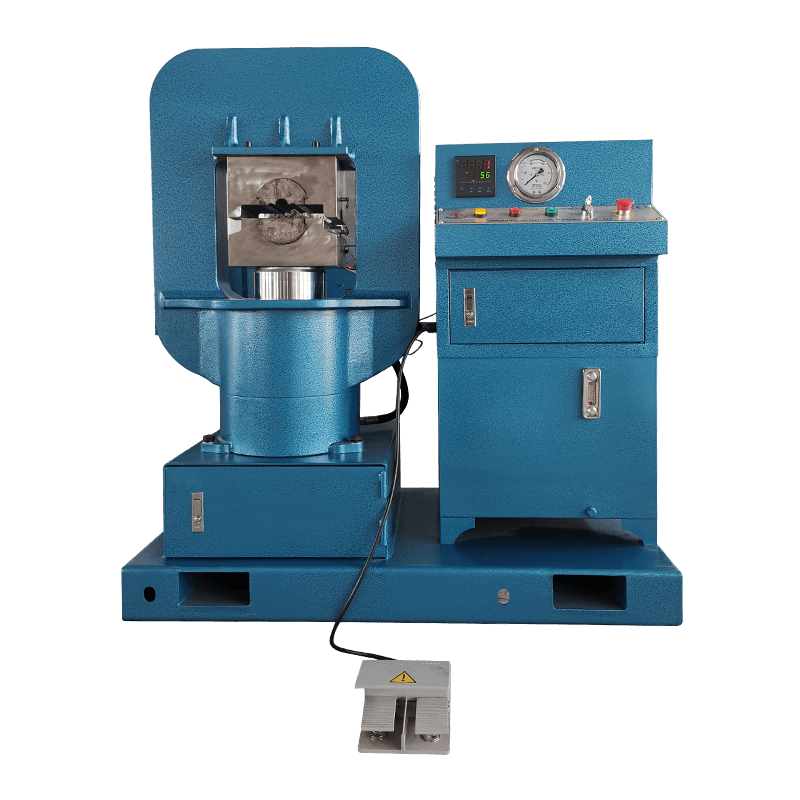
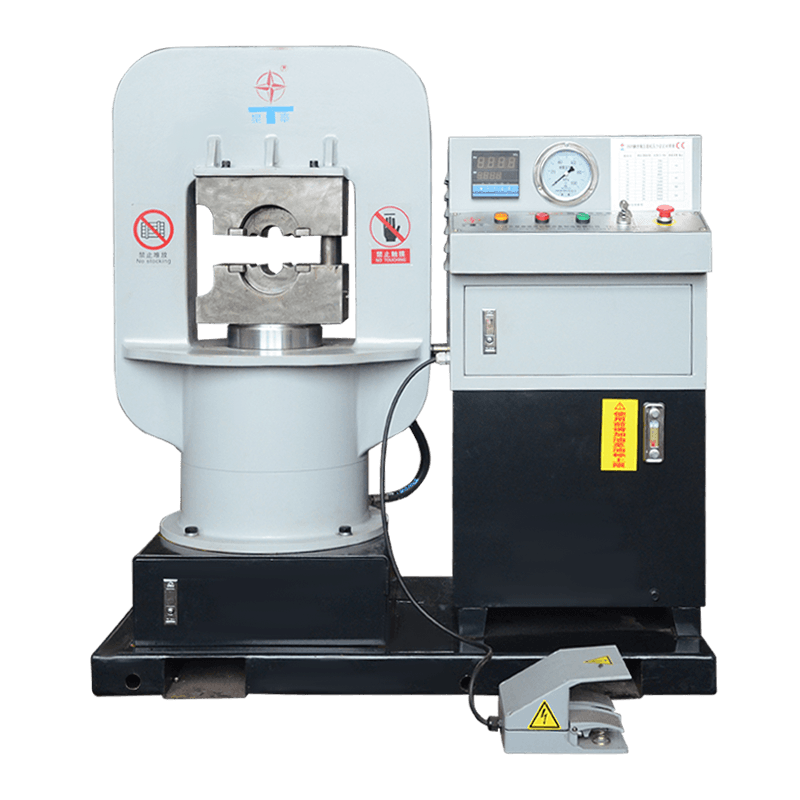
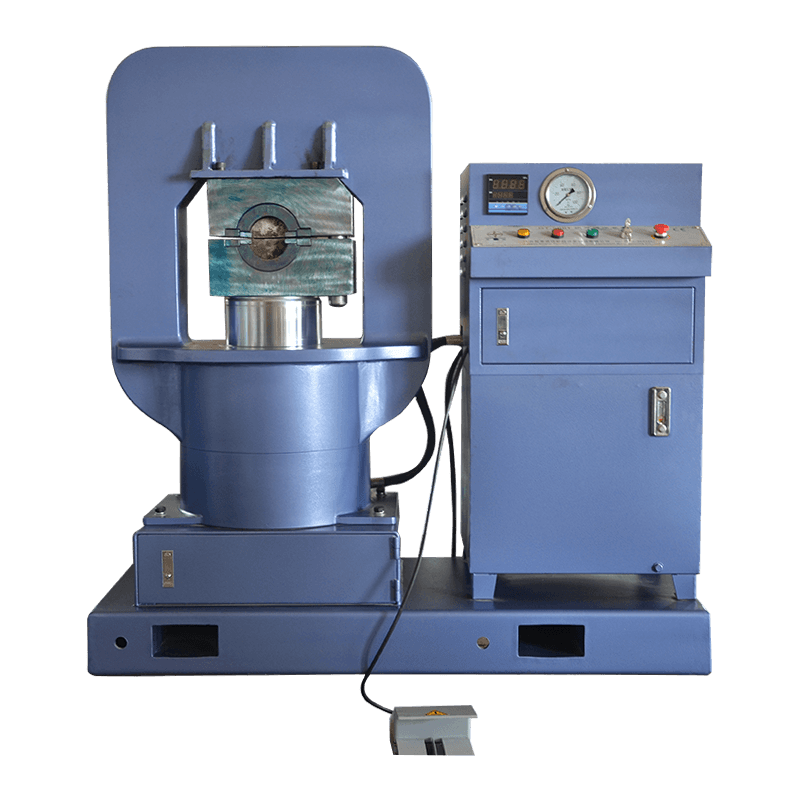
C-çerçeveli presin üç taraftan erişilebilen açık bir boğazı vardır, bu da uzun bitmiş bir düzeneğin yüklenmesini kolaylaştırır ve operatörü kapalı yapıdan uzak tutar. Daha küçük hidrolik tel halat pres makineleri gibi bu sınıftaki makineler normalde daha küçük halatlar için ve düzeneğin serbestçe döndürülemediği işler için kullanılır.
Sepet çerçeveli presler
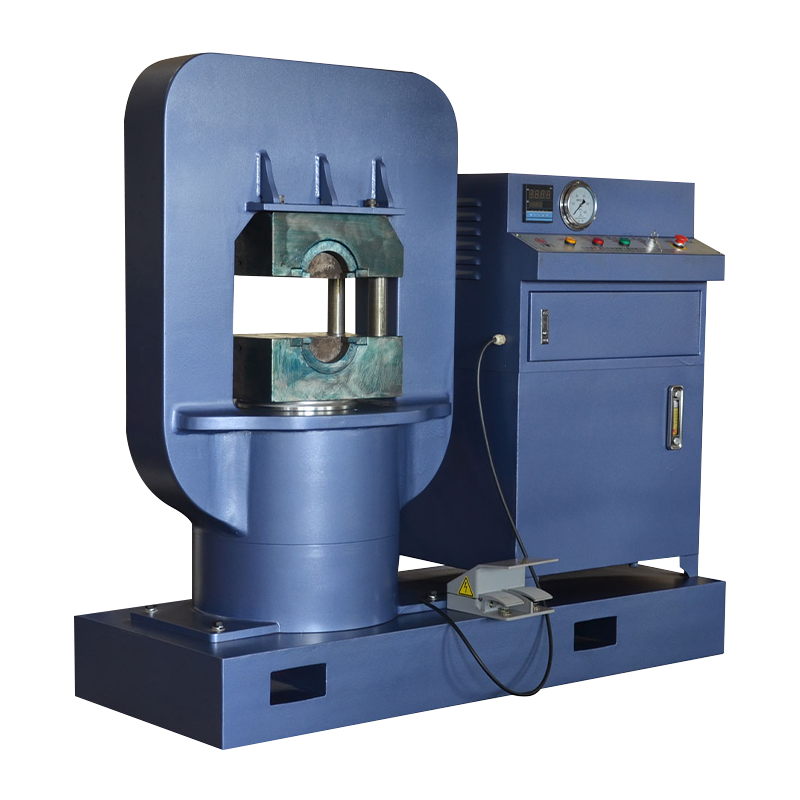
Presleme bölgesini bir sepet çerçevesi veya kapalı çerçeve çevreler. Kapalı geometri çok daha serttir, dolayısıyla yük altında sapma azalır ve kalıp strok boyunca hizalı kalır. Tonaj arttıkça bu daha da önem kazanır, çünkü esneyen bir çerçeve kalıpta manometrenin önerdiği sıkıştırmanın aynısını sağlayamaz. Özel askı presleri de dahil olmak üzere daha büyük makineler bu tasarımı tam da bu nedenle kullanır.
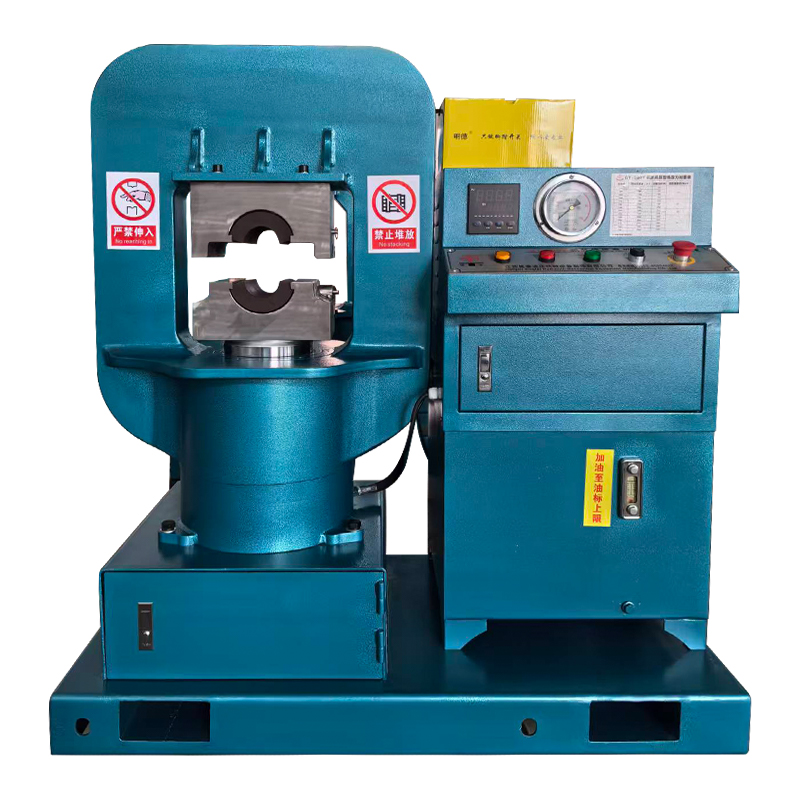 GT-300 Halat Sapan Pres Makinası (Sepet Çerçevesi) GT-300 tel halat pres makinesi, küçük boyutlu tel halatı 6 mm'den 30 mm'ye kadar preslemek içindir. Ürünü Görüntüle →
| Faktör | C-çerçeve presi | Sepet çerçeveli pres |
|---|---|---|
| Çerçeve sertliği | Daha alçak, açık yapı daha fazla esner | Daha yüksek, kapalı yapı sapmaya karşı dayanıklıdır |
| Tipik tonaj bandı | Küçük ve orta boy halat boyutları | Orta ila büyük halat boyutları ve ağır bağlantı parçaları |
| Erişim yükleniyor | Üç tarafı açık, uzun aksamların konumlandırılması kolay | Çerçeve açıklığından yükleme, tekrarlanan kısa çalışmalar için daha iyidir |
| En uygunu | Karışık, düşük hacimli ve onarım işleri | Üretim sapan yapımı ve yüksek tonajlı yüksükler |
| Yük altında kalıp hizalaması | Dikkatli bakım gerektirir | Darbe boyunca daha stabil |
Hidrolik besleme, çerçeve geometrisi kadar önemlidir. Çift pompalı sistem, düşük basınç aşamasıyla hızlı bir yaklaşım sağlar ve ardından gerçek sıkıştırma için yüksek basınç aşamasına geçer, bu da son kuvvetten ödün vermeden çevrim sürelerini makul tutar. Yüksek basınç kademesi tam strok boyunca nominal değerini koruyamazsa, strok tamamlansa bile yüksüğün orta kısmı yetersiz şekillenecektir.
Şasi sapması, tonaj oranını iyimser bir sayıya dönüştürür, bu nedenle yüksük boyutları ve halat çapları büyüdüğünde kapalı çerçeveli presler daha güvenli bir seçimdir.
Göz Askılarını Satın Almadan veya Kendi Yerinizde Oluşturmadan Önce Neleri Onaylamanız Gerekir?
Bir alıcı olarak, sonunda bir halka bulunan bir ip uzunluğu yerine, belgelenmiş bir süreci satın alıyorsunuz. Üretici veya toptancı olarak aynı şeyi satıyorsunuz ve bunu anlayan alıcılar kanıt isteyecektir. Kısa bir doğrulama listesi belirsizliğin çoğunu ortadan kaldırır.
Bitmiş sapan alıcıları için
- Askının yapıldığı standart, konuşmada değil, etikette veya sertifikada belirtilir.
- Çalışma yükü limiti, askı uzunluğu ve halat kopma kuvvetine uygulanan tasarım faktörü.
- Yüksük spesifikasyonu, yalnızca dış boyutları değil, alaşım tipini ve sertlik aralığını da içerir.
- Standardın veya uygulamanın gerektirdiği durumlarda kanıt yük kayıtları.
- Yüksük grubunu, halat grubunu ve presleme kaydını birbirine bağlayan izlenebilirlik.
Kendi bünyesinde askı yapan mağazalar için
- Nominal tonajı aslında kapatmayı düşündüğünüz en büyük yüksüğü sınırdan ziyade marjla kaplayan bir pres.
- Kullandığınız her yüksük ailesi için uygun bir kalıp seti, iyi durumda tutulur ve aşındığında değiştirilir.
- Operatörün strok anında okuyabileceği tonaj veya basınç göstergesi.
- Sadece bir kesim değil, bir sivriltme veya tavlama adımı, böylece ip uçları yüksüğün içine tamamen oturacaktır.
- Yüksük boyutları için basıldıktan sonra yazılı kabul penceresi ve aşıldığında ret kuralı.
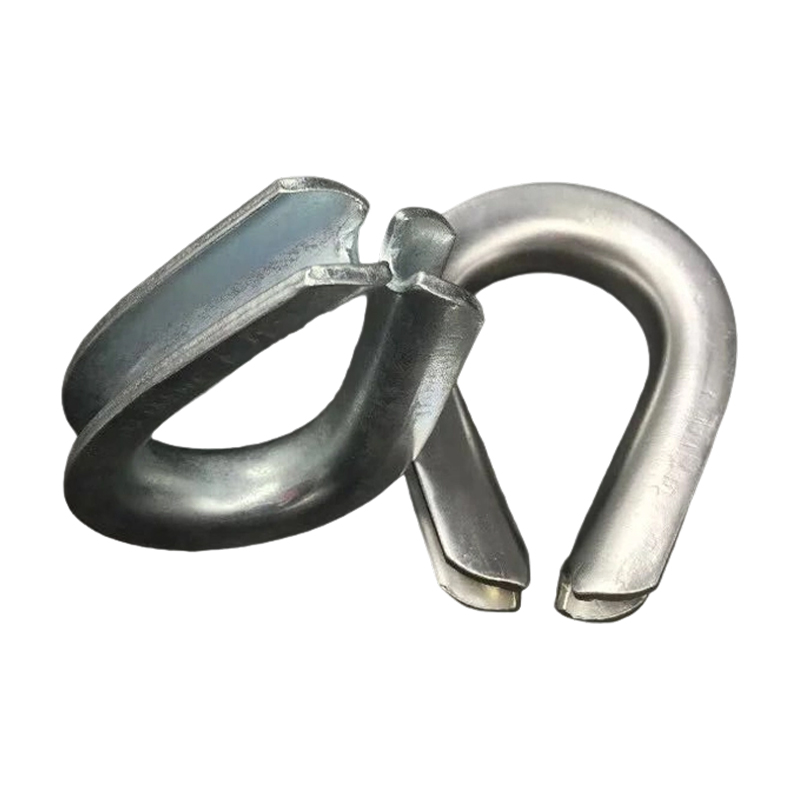 Tel Halat Yüksükleri Tel halat yüksükleri, tel halatların gözlerini (halkalarını) güçlendirmek, bağlantı noktalarında aşınmayı, bükülmeyi ve erken arızayı önlemek için tasarlanmış küçük, dayanıklı bağlantı parçalarıdır. Ürünü Görüntüle →
Yüksükler deserve a place on both lists. A sling rated with a thimble and then used without one is being loaded in a way its rating never anticipated, and the rope inside the eye will see a much tighter radius than the design intended. Matching thimble size to rope diameter is a small detail with a large effect on service life.
Hem presi hem de halkaları tek bir üreticinin tedarik ettiği durumlarda tonaj, kalıp profili ve yüksük geometrisi, ilgisiz kataloglardan bir araya getirilmek yerine birlikte geliştirilir. Bu kombinasyon, tüm bir uyumsuzluk kategorisini ortadan kaldırır ve bir üretim hattının üç yerine tek tedarikçiye karar vermesinin pratik nedeni de budur.
Yüksük alaşımı, kalıp ve pres tonajı hiçbir zaman tek bir sistem olarak belirtilmemişse, halat ne kadar iyi olursa olsun sapanın savunulabilir bir derecesi yoktur.
Muayene, Toleranslar ve Önemli Arıza Modları
Göz askısı muayenesi çoğunlukla sonlandırmanın okunmasıyla ilgilidir. Halat aşınmasını görmek ve ölçmek kolaydır; yüksük sorunları ise incedir ve bir kez başladıktan sonra hızlı bir şekilde ilerler. Aşağıdaki tablo, gerçekte başarısızlığı öngören kontrolleri kapsar.
| Muayene noktası | Ne aranmalı? | Şu durumlarda hizmetten kaldır: |
|---|---|---|
| Yüksük gövdesi | Çatlaklar, derin çizikler, korozyon çukurları, düzensiz deformasyon | Kaydedilen kabul aralığının dışında herhangi bir çatlak veya deformasyon |
| Yüksük ağzındaki halat | Giriş noktasında yoğunlaşan kırık teller, bükülmeler, boyun eğmeler | Kırık kablo sayısı geçerli standart tarafından belirlenen limiti aşıyor |
| Göz ve yüksük | Yüksük eksik, aşınmış veya çarpık bir gözde serbestçe dönüyor | Yüksük aşınmış, çatlamış veya yok |
| Halat gövdesi | Korozyon, düzleşme, kuş kafesi, ısı hasarı, renk değişikliği | Şiddetli korozyon, bozulma veya ısıdan etkilenen herhangi bir bölüm |
| Etiketleme ve işaretleme | Eksik, okunaksız veya eşleşmeyen çalışma yükü sınırı | Kimlik doğrulanamıyor |
Yüksükten çekilen halat neredeyse hiçbir zaman bir halat sorunu oluşturmaz. Bu, yetersiz baskıya, büyük boyutlu bir yüksük deliğine, uyumsuz bir kalıba veya vuruştan önce tam olarak yerleştirilmemiş bir ipe işaret eder. Yüksük çatlaması diğer yöne, aşırı baskıya, aşınmış bir kalıba veya spesifikasyonların dışında sertliğe sahip bir bağlantı parçasına işaret eder. Halkanın içinde veya hemen dışında kuş kafesi bulunması genellikle halatın montaj sırasında büküldüğünü veya ucunun sivrilmek yerine kesildiğini gösterir.
Korozyon, alüminyum yüksükte çevredeki halata göre farklı davranır. Tuzlu veya kimyasal ortamlarda, halat kabul edilebilir görünürken bağlantı parçası içeriden bozulabilir, bu nedenle denizcilik işlerinde kullanılan düzenekler, açıklığın ortasından ziyade yüksükte daha fazla ilgiyi hak eder.
Halatın yüksükten kayması, aşınmadan ziyade önemli bir kusurdur; bu, yalnızca bir askının hurdaya çıkarılmasını değil, sürecin de gözden geçirilmesini tetiklemesi gerektiği anlamına gelir.
Bakım ve Atölye Disiplini
Göz askılarının zorlu ortamlarda yaşamasını sağlayan presler. Metal parçacıkları, yağlayıcı sis ve tekrarlanan yüksek kuvvet döngüleri kalıpları, contaları ve hidrolik bileşenleri aşındırır ve tonajı sessizce kaybeden bir pres, doğru görünen sapanlar üretmeye devam edecektir. Kalıp durumu, yağ seviyesi ve basınç değerlerinin günlük kontrolleri ucuzdur; reddedilen bir sapan partisi değildir.
Güvenilir mağazaları diğerlerinden ayıran iki alışkanlık vardır. Birincisi bir baskı kaydıdır: yüksük partisi, halat partisi, kalıp numarası, pres ayarı, operatör ve tarih. İkincisi, pres çıktısının bilinen bir referansa göre periyodik olarak doğrulanmasıdır, böylece sürüklenen bir ölçü müşteriye ulaşmadan yakalanır. Saklama konusunda pratik rehberlik hidrolik tel halat presleri Kullanılabilir durumda olması, bir askı atölyesinin ihtiyaç duyduğu rutin görevlerin çoğunu karşılar.
Depolama da önemlidir. Nemli beton üzerinde tutulan, asit dumanına maruz kalan veya doğrudan güneş ışığına maruz bırakılan sapanlar, çalışma kayıtlarının önerdiğinden daha hızlı eskir ve alüminyum yüksükler agresif kimyasallarla uzun süreli temasa karşı özellikle hassastır.
Tonajı kaybeden bir pres kendini duyurmayacaktır, dolayısıyla kuvvet çıkışının programlı doğrulanması tüm üretim sürecini korur.
SSS: Göz Askıları, Yüksükler ve Pres Seçimi
Göz askısı ne için kullanılır?
Bir yükü bir kancaya, kelepçeye veya ana bağlantıya bağlamak için bir göz askısı kullanılır. Her iki uçtaki halka, bağlantıyı bir yarıçap boyunca yayar ve armatöre sabit bir bağlantı noktası sağlar; bu nedenle kaldırma, çekme, bağlama, bağlama ve genel arma işlerinde göz askıları yaygındır.
Tel halat sapanda göz nasıl oluşur?
En yaygın üretim yöntemi, halatın ucunu geriye çevirerek hidrolik olarak preslenmiş alüminyum veya çelik bir yüksük ile kapatmaktır. Ayrık telli Flaman gözler, elle sıkıştırılmış eklemeler ve dökülmüş soketler, her biri kendi verimlilik ve denetim özelliklerine sahip alternatiflerdir.
Bir göz askısının çalışma yükü sınırını ne belirler?
Çalışma yükü limiti, halat kopma kuvvetinin tasarım faktörüne bölünmesiyle elde edilir ve daha sonra sonlandırmanın verimliliğine göre ayarlanır. Sonlandırma genellikle sınırlayıcı eleman olduğundan, aynı halattan yapılmış iki sapan farklı nominal yükleri taşıyabilir.
Geri dönüş gözlü askı ile tel halatlı göz askısı arasındaki fark nedir?
Geri dönüş gözü askısı normalde kumaşı geriye katlanan ve ilmek oluşturmak için dikilen bir dokuma askıdır. Tel halatlı göz askısında çelik halat ve mekanik bir sonlandırma kullanılır; bu da onu aşınmaya, ısıya ve keskin kenarlara karşı çok daha dayanıklı, ancak bitmiş yüzeylerde daha ağır ve daha az hassas hale getirir.
Göz askısının yükseğe ihtiyacı var mı?
Askı, yüksüğün takıldığı varsayımına göre derecelendirilmişse, o zaman evet. Yüksük göz şeklini korur, taşıma basıncını dağıtır ve ipi kelepçeye veya kancaya karşı korur ve yokluğu gözün içindeki yükleme koşullarını değiştirir.
Bir yüksüğü preslemek için hangi pres tonajına ihtiyaç vardır?
Tonaj, tek bir temel kural yerine yüksük boyutuna, halat çapına ve halat yapısına bağlıdır. Genel bir yön olarak, küçük halatlar daha düşük tonaj bandında taşınır ve daha büyük sapan düzenekleri birkaç yüz ton aralığına taşınır, bu nedenle çerçeve sertliği karar verici bir faktör haline gelir. Yüksük ve pres üreticisi her kombinasyon için ayarı onaylamalıdır.
Göz askıları ne sıklıkla kontrol edilmelidir?
Çoğu işyeri rejimi, genellikle altı ay veya daha kısa aralıklarla, askıların ağır koşullarda kullanıldığı yerlerde daha sık kontrollerle belgelenmiş bir periyodik muayene gerektirir. Bir olaya veya aşırı yüke karışan herhangi bir askı, hizmete dönmeden önce incelenmeli ve kanıt testinden geçirilmelidir.
Hasarlı bir göz askısı tamir edilebilir mi?
Yüksükler ve sonlandırmalar sahada onarılmamalıdır. Hasarlı bir sapan normalde hizmetten çıkarılır ve yedek bir halka gerekiyorsa yetkili bir atölye tarafından doğru kalıp, tonaj ve yüksük spesifikasyonuyla üretilmelidir.
Göz askısı derecelendirmeleriyle ilgili hemen hemen her soru aynı noktaya çözümlenir: askının güvenli bir şekilde neyi taşıyabileceğine ip değil sonlandırma karar verir.
Göz askıları uzun bir tedarik zincirinin sonunda yer alır ve yüksük basıldığında bu zincirin son birkaç saniyesi, ürünün etiketini hak edip etmediğine karar verir. Kontrollü bir yüksük alaşımı, bağlantı parçasına uygun bir kalıp, strok boyunca tam tonajı tutan bir pres, konik bir halat ucu ve belgelenmiş bir kanıt yükü, isteğe bağlı iyileştirmeler değildir. Bunlar, bir testi geçen bir askı ile bir sezon boyunca hayatta kalan bir askı arasındaki farklardır.
Alıcılar için bu, fiyat listelerini karşılaştırmak yerine sertifikasyon ve izlenebilirlik hakkında rahatsız edici sorular sormak anlamına geliyor. Hacimsel sapanlar üreten üreticiler ve toptan tedarikçiler için bu, tek tek kabul edilebilir bileşenlerden oluşan bir zincir otomatik olarak kabul edilebilir bir sonlandırma üretmediğinden, presi, kalıpları ve yüksükleri tek bir uyumlu sistem olarak ele almak anlamına gelir. Xingtai, 1992'den bu yana hidrolik tel halat presleri, tavlama ve konikleştirme makineleri, sarma makineleri ve eşleştirilmiş yüksükler üretiyor; bu düzeneklerdeki presleme değişkenlerinin parça parça bir araya getirilmesi yerine birlikte belirtilmesinin pratik nedeni de budur.
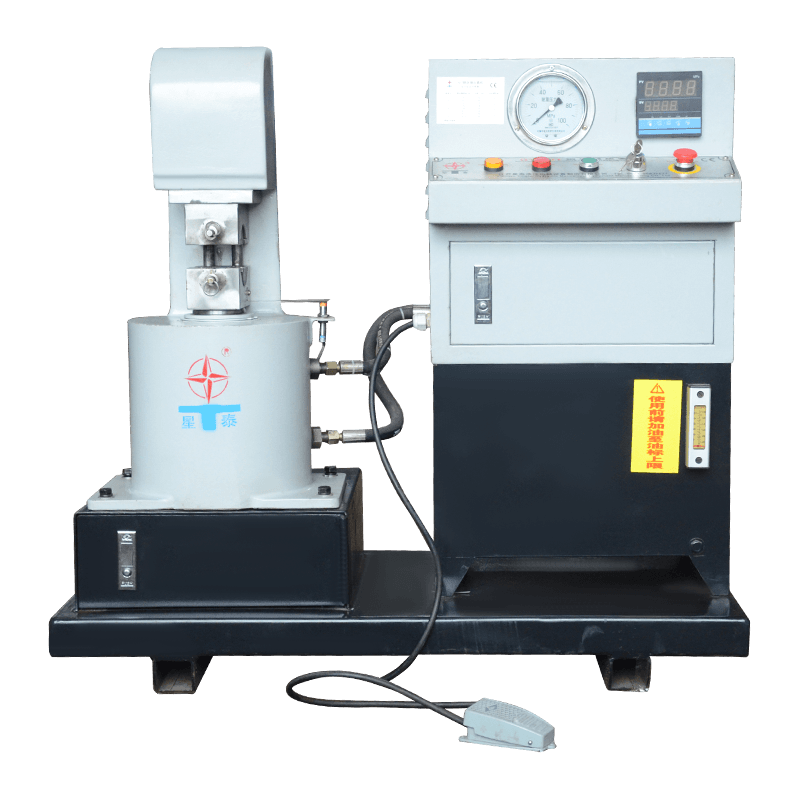
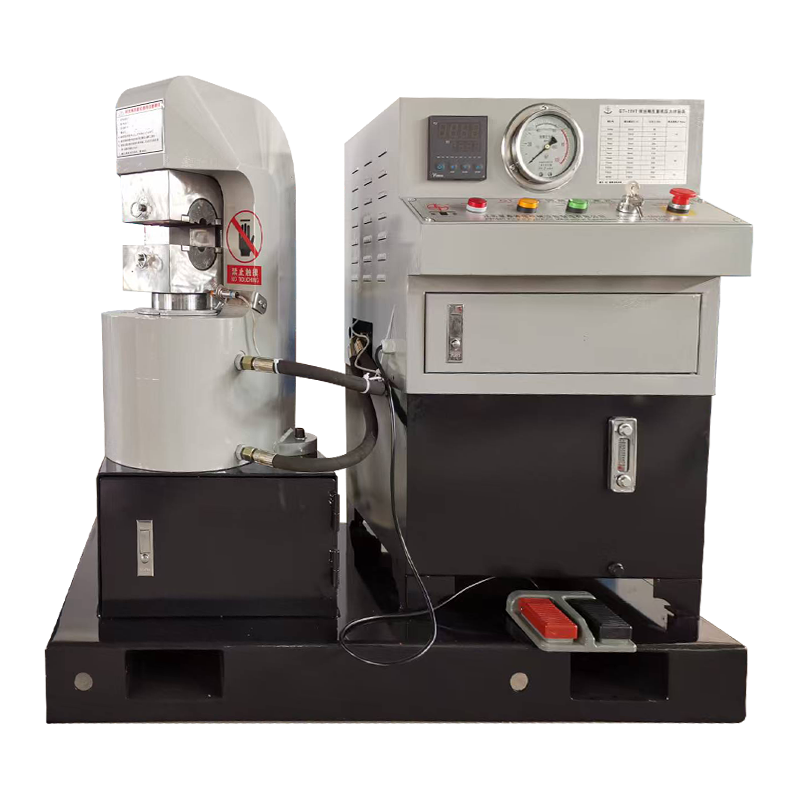
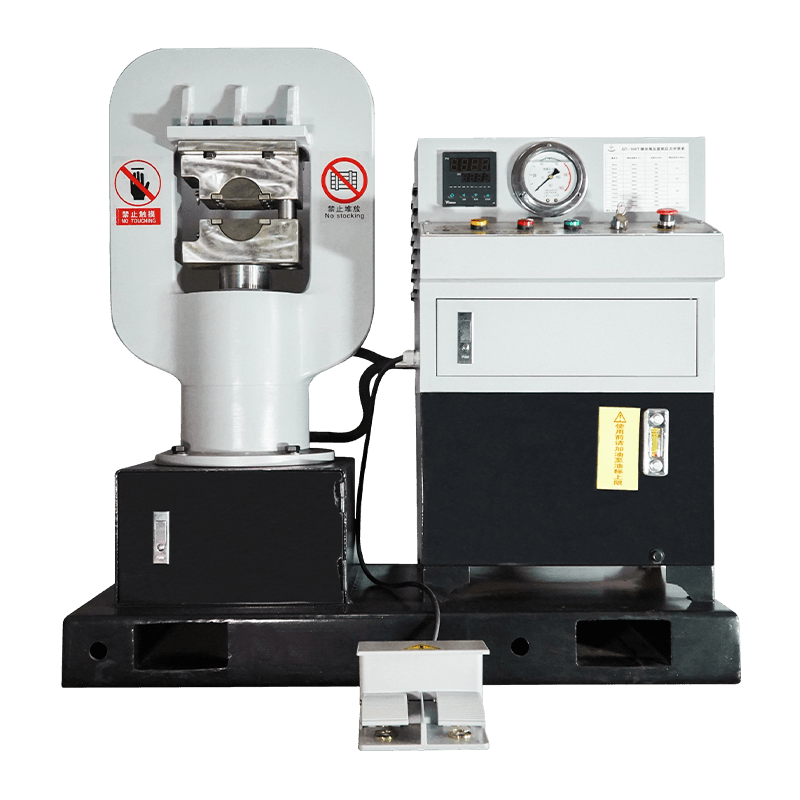
Özel hidrolik ekipman veya teknik danışmanlık gerekiyorsa, lütfen xingtai Satış ve Mühendislik Ekibi ile iletişime geçmekten çekinmeyin.
-
 +86-523-86934677
+86-15896002505 -
 [email protected]
-
 +86-15896002505
-
 Hayır. 3 Longgang Yolu, Gaogang Limanı Caddesi, Taizhou Şehri, Çin.
Telif hakkı © Jiangsu Xingtai Hydraulic Manufacturing Co., Ltd. Tüm Hakları Saklıdır. Özel hidrolik makine üreticileri Toptan tel halat sıkma presi fabrikası