English
 русский
 Français
 Español
 Português
 Deutsch
 عربى
 Türk
Boy Kesme Makinesi: Uzunluk Doğruluğu Tel Halat Sapanlarını ve Hurdalarını Nasıl Şekillendirir?
On iki milimetrelik tel halat, 4,5 metrelik bitmiş askı ve kesimde 10 mm'lik hata. Pek çok askı dükkanının Pazartesi sabahı karşılaştığı sıra budur: Göz, çizimin söylediği yere inmez, yüksüğün kesilmesi gerekir ve hazırlanması üç dakika süren bir ip parçası hurda kutusuna gider. Kesimin kendisi bir saniyeden az sürer ve ondan sonraki her şey sonuca bağlıdır.
İşte bu makalenin tartıştığı şeyin kısa versiyonu. Boy kesme makinesi, ilk olarak bir ölçüm cihazı ve ikinci olarak bir kesme cihazıdır. Makineleri yalnızca bıçak şekli veya tonaj açısından karşılaştıran alıcılar genellikle bu tercihin bedelini daha sonra hurda, yeniden işleme ve reddedilen sapanlar olarak öderler; uzunluk toleransı ve son durum ile başlayan alıcılar ise on yıl boyunca sessizce çalışan bir hat elde ederler. Parça başına gerçek maliyetinizi belirleyen özellik kesme kuvveti değil uzunluk doğruluğudur.
Terim oldukça farklı iki ekipman ailesini kapsar. Bunlardan biri, metal işlemede kullanılan, rulo açıcının levhayı veya levhayı tesviye makinesinden beslediği ve kesme makinesinin düz işlenmemiş parçalar ürettiği boylara göre kesme hattıdır. Diğeri ise tel halat, kablo, hortum ve benzeri uzun ürünler için kullanılan, malzemenin bir makara veya bobin üzerinde geldiği ve ölçülü, ucu hazırlanmış uzunluklarda ayrıldığı boy kesme makinesidir. Her iki aile de aynı üç işi yapıyor: malzemeyi beslemek, ölçmek ve doğru noktada kesmek. Değişen, malzemenin nasıl davrandığı ve dolayısıyla gerçekçi olarak hangi toleransı koruyabileceğinizdir.
Aşağıdaki bölümler bileşenleri, çalışma prensibini, makine tiplerini, uzunluk doğruluğunun arkasındaki rakamları, sorulmaya değer seçim sorularını ve kesiciyi dürüst tutan bakım rutinlerini kapsar. Konu tel halat işlemeye döndüğünde, 1992'den bu yana bu sektör için hidrolik presler, tavlama ve konikleştirme üniteleri ve sarma makineleri üreten ve Avrupa, Güneydoğu Asya, Afrika ve ötesindeki alıcılara sevkiyat yapan Çin'in Jiangsu kentindeki bir üreticinin deneyiminden yararlanıyoruz.
Anahtar paket servisi: bir boy kesme makinesi yalnızca ölçüm sistemi kadar iyidir, bu nedenle kesme kuvveti ve bıçak tipi tartışılmadan önce tolerans ve tekrarlanabilirlik teklife yazılmalıdır.
Boy Kesme Makinesi Üretim Hattında Ne Yapar?
Sac metali ve hidroliği sıyırdığınızda, boy kesme makinesi üç basit işlevi yerine getirir: malzemeyi kaynaktan çeker, ne kadarının bir referans noktasından geçtiğini takip eder ve hedef uzunluğa ulaşıldığında kesme kafasını çalıştırır. Tedarik, bir mandrel üzerinde 10 tonluk bir çelik bobin, bir ödeme standında 500 metrelik bir tel halat makarası veya bir döner tabla üzerinde bir çubuk stoku destesi olabilir. Kesme kafası, döner bir kesme bıçağı, giyotin, dönen bir disk, hidrolik bir bıçak veya halatın ucunu eritip incelen bir termal ünite olabilir.
Karmaşıklık kesimde değil ölçümdedir. Sac metal düz, tahmin edilebilir bir bantta hareket eder; böylece bir tesviye artı bir dizi besleme silindiri artı bir kodlayıcı güvenilir bir uzunluk sağlar. Tel halat bükülmüş, elastik, hafif sıkıştırılabilir bir yapıdır. Gevşedikçe döner, bükülme enerjisini depolar, gerilim altında esner ve gerilim bırakıldığında geri döner. 1 mm'lik çelik sac üzerinde mükemmel çalışan bir ölçüm çarkı, gerilim kontrol edilmediği takdirde 20 mm'lik bir halat üzerinde yüzde üç veya dört oranında dışarıda kalabilir.
Tipik bir bobin hattı ve tipik bir halat kesme istasyonu aynı yapı taşlarını paylaşır:
- Ödeme veya rulo açıcı: Malzemeyi boşluksuz olarak serbest bırakan bir mandrel, makara standı veya bobin arabası.
- Germe veya tesviye aşaması: gevşekliği ve bobin setini ortadan kaldıran besleme silindirleri, düzleştirici veya dansçı silindiri.
- Ölçüm aşaması: kodlayıcıya bağlı bir tekerlek veya rulo, bazen yedek olarak mekanik bir uç durdurucu bulunur.
- Kesme kafası: malzemeye ve gerekli son işleme göre seçilen kesme, giyotin, testere, hidrolik kesici veya fırınlama ünitesi.
- Boşaltma ve destek: uzun malzemenin bükülmesini önleyen bir çıkış masası, toplama tepsisi, istifleme ünitesi veya alma konveyörü.
- Kontrol: Tarifi tutan, parçaları sayan, sapmaları günlüğe kaydeden ve bir sonraki proses adımını besleyen bir PLC ve HMI.
Doğru mağazaları yoğun mağazalardan ayıran bir alışkanlık vardır: Kesim uzunluğunu bitmiş uzunlukla asla karıştırmazlar. Her iki ucunda preslenmiş bir göz ve her bir gözün içinde bir yüksük bulunan, dayanma noktaları arasında 4.500 mm olan iki bacaklı bir askı alın. Göz ipi tüketir, yüksük çap ekler ve halkaya basmak düzeneği küçük ama tekrarlanabilir bir miktarda, tipik olarak 16 mm'lik bir ip üzerinde birkaç milimetre uzatır. İş emrinde yazan kesim uzunluğunun bu ödenekleri içermesi gerekir. Çekme uzunluğunu kesme uzunluğu olarak kabul eden atölyeler, ıskarta oranı olarak farkı kaybeder ve halat çapı büyüdükçe ıskarta oranı da artar.
Anahtar paket servisi: Çizimdeki uzunluğun bitmiş uzunluk mu yoksa kesim uzunluğu mu olduğunu her zaman tanımlayın, çünkü göz geometrisi ve halka presleme, askı tamamlanmadan önce birkaç milimetre emecektir.
Temel Bileşenler ve Boy Kesme Makinesi Kesimi Nasıl Yapar?
Besleme ve ölçme
Piyasaya üç ölçüm yaklaşımı hakimdir. En basiti mekanik bir son durdurmadır: operatör malzemeyi sabit bir plakaya dokunana kadar besler ve ardından keser. Kısa, sert malzeme üzerinde ucuz, sağlam ve şaşırtıcı derecede hassastır, ancak yavaştır ve operatörün hissine bağlıdır. İkincisi, kodlayıcılı bir besleme silindiridir. Sertleştirilmiş bir rulo malzemeye baskı yapar, devirleri sayar ve bunları uzunluğa dönüştürür. Doğruluk, silindir çapına, aşınmaya ve kaymaya bağlıdır; bu nedenle yüksek iş makineleri, yalnızca kodlayıcıyı değiştirmek yerine ölçüm silindirlerini taşlar ve yeniden sertifikalandırır. Üçüncüsü, kontrolörün komut verilen uzunluğu ölçülen uzunlukla karşılaştırdığı ve bir sonraki parçayı otomatik olarak kestiği, kapalı döngü düzeltmeli bir servo beslemedir.
Tel halat dördüncü bir değişken ekler: gerginlik. İpi düzeltmek için sertçe çekilirse, ölçülen uzunluk gerilmiş uzunluktur. Gerginliği serbest bırakın ve parça kısa olsun. Ödeme standındaki bir fren veya hareketli silindir tarafından uygulanan tutarlı gerilim, daha yüksek çözünürlüklü bir kodlayıcıdan daha önemlidir.
Kesme kafası seçenekleri
Kesme kafası hem tutabileceğiniz uzunluğu hem de bir sonraki istasyona vereceğiniz ucun durumunu belirler. Aşağıdaki tablo, sac ve halat işleme atölyelerinde en sık görülen yöntemleri karşılaştırmaktadır. Değerler gösterge niteliğindeki planlama aralıklarıdır; bunları makine tedarikçiniz ile kendi malzemenize ve çapınıza göre onaylayın.
| Kesme yöntemi | Malzeme | Tipik uzunluk toleransı | Bitiş koşulu | En uygun |
|---|---|---|---|---|
| Salıncak kesme bıçağı | Orta kalınlığa kadar levha, şerit, levha | ±0,5 ila ±2 mm | Temiz, hafif çapaklı, minimum deformasyon | Yüksek verimliliğe sahip uzun hatlarda bobin kesimi |
| Giyotin makası | Plaka, ağır şerit | ±1 ila ±3 mm | Düz kenar, alt tarafta çapak | Daha kalın plaka, daha düşük hız, sağlam görev |
| Döner veya uçan makas | Sürekli şerit | ±0,5 ila ±1,5 mm | Hızda iyi kenar | Her kesimde duramayan çizgiler |
| Aşındırıcı disk testere | Tel halat, kablo, çubuk | ±5 ila ±20 mm | Çapak, ısı, olası iplik hasarı | Düşük hacim, karışık çaplar, genel atölye |
| Hidrolik halat kesici | Tel halat, kablo | ±2 ila ±5 mm | Temiz kesim, uçlar tutulmalı veya kaynaştırılmalıdır | Üretim sapan mağazaları |
| Kesme ve konikleştirme ünitesi | Tel halat | ±2 ila ±5 mm plus a repeatable tip | Yıpranmaya karşı dayanıklı kompakt konik uç | Askılar, sonlandırmalar, çekmeli uygulamalar |
Bu tablodaki iki detayın doğrudan maliyet etkisi vardır. Öncelikle çapak sadece kozmetik bir sorun değildir. Halatın ucundaki çapak, yüksüğün iç kısmına zarar verir ve sızdırmazlık manşonunu kesebilir, bu nedenle çapak alma veya eritme adımı gerekebilir. İkincisi, ısı önemlidir. Aşındırıcı bir disk, telleri yerel olarak ısıtır ve galvanizli veya yüksek karbonlu halatlarda bu ısı, yerel gücü azaltabilir veya çinko katmanına zarar verebilir. Hidrolik kesici ortam sıcaklığında keser; kesimin sapanın çalışma kısmına yakın olduğu yerlerde tercih edilmesinin bir nedeni de budur.
Kontrol, sayım ve izlenebilirlik
Modern kontroller kesmeyle daha az, kanıtla daha çok ilgilidir. İyi bir HMI, ürün başına tarifleri saklar, iyi ve reddedilen parçaları sayar, son on kesimdeki sapma belirli bir aralığın dışına çıktığında uyarı verir ve müşteri denetimi için bir günlüğü dışarı aktarabilir. Müşteriniz kaldırma aksesuarlarının izlenebilirliğini isterse, bu kütüğün makine kontrolöründen üretilmesi kağıt gezgininden çok daha kolaydır.
Anahtar paket servisi: Önce ihtiyacınız olan ölçüm ve gerginlik kontrolünü satın alın, ardından kesme kafasını seçin, çünkü kayan besleme silindirinin arkasındaki iyi bir kesme yine de hurda üretir.
Boy Kesme Makinalarının Ana Tipleri ve Her birinin Uygun Yeri
Sac ve levha için boy hatlarına göre bobin kesimi
Bu, anahtar kelimenin klasik yorumudur. Bir bobin hattı, bir rulo açıcıyı, birden fazla ruloya sahip bir düzleştiriciyi, bir döngü çukuru veya dansçıyı, bir servo beslemeyi, bir kesme makinesini ve bir istifleyiciyi birleştirir. Hat hızları, kalın levhada dakikada birkaç metreden, ince levhada altmışın çok üzerinde bir hıza kadar değişir. Makine düzlük, karelik, uzunluk doğruluğu ve yüzey kalitesine göre değerlendirilir. Yatırım önemlidir ve geri ödeme hacmine bağlıdır: bu hatlar atölyelerden ziyade servis merkezlerine, cihaz üreticilerine ve inşaat paneli üreticilerine aittir.
Tel halat ve kablo boy kesme makinaları
Halat kesme istasyonları kıyaslandığında kompakttır. Bir ödeme standı makarayı serbest bırakır, bir fren veya dansçı gerilimi tutar, bir ölçüm tekerleği uzunluğu izler ve bir kesici veya kesme ve konikleştirme ünitesi parçayı üretir. Halat esnek olduğundan, uzun kesimler kısıtlama yerine desteğe ihtiyaç duyar: dışarı çıkan bir oluk veya masa, parçanın kırılmasını önler ve ucun erişilebilir olmasını sağlar. Bu makineler genellikle halat çapı aralığı, uzunluk aralığı, tolerans ve saat başına devir sayısına göre belirlenir.
Kombine kesme ve uç hazırlama makineleri
Sapan üretiminde giderek artan bir pay, tek bir döngüde uzunluğu kesen ve ucu şekillendiren tek bir ünite kullanıyor. Uç, kompakt bir uca kaynaştırılabilir, bir yüksük veya yuvaya daha kolay yerleştirilmesi için konik hale getirilebilir veya daha sonraki işlemlerden önce gerilimi azaltmak için tavlanabilir. İki adımın birleştirilmesi, elleçleme işlemini ortadan kaldırır ve daha da önemlisi, halat ucunun istasyonlar arasında yıpranma olasılığını ortadan kaldırır.
Sarma ve ödeme ekipmanları
Çizginin en az gösterişli kısmı genellikle onu sınırlayan kısımdır. Halatı bir tambur veya makara üzerine eşit bir şekilde saran ve bükmeden çözen, motorlu bir sarma makinesi, aşağı yöndeki kesicinin sabit bir gerilimde beslenmesini sağlar. Düzensiz biriktirme gerilim yükselmelerine, gerilim yükselmeleri ise kısa parçalar oluşmasına neden olur.
| Sınıf | Malzeme handled | Tipik uzunluk aralığı | Otomasyon seviyesi | Geri ödemesi nerede |
|---|---|---|---|---|
| Boy hattına göre tam bobin kesim | Çelik, alüminyum, kaplamalı bobin | 300 mm'den 12.000 mm'ye | Yüksek, istiflenebilir ve paketlenebilir | Yüksek hacimli servis merkezleri |
| Kompakt bobin hattı | İnce ayar bobini, dar şerit | 200 mm'den 6.000 mm'ye | Orta | Küçük imalat atölyeleri |
| Halat kesme istasyonu | Tel halat, kablo, hose | 500 mm'den 100.000 mm'ye | Orta, often manual handling | Sapan ve arma üretimi |
| Kesme ve konikleştirme ünitesi | Tel halat | 500 mm'den 60.000 mm'ye | Orta to high | Tekrarlanan askı siparişi veren mağazalar |
| Sarma ve ödeme ünitesi | Tel halat, kablo | Herhangi biri, kesme istasyonunu destekler | Düşük ila orta | Büyük makaralarla uğraşan herhangi bir mağaza |
Anahtar paket servisi: makine sınıfını bütçenizden ziyade malzemenize ve hacminize göre eşleştirin, çünkü bir halat kesme istasyonu ve bir bobin boy kesme hattı gerçekten farklı sorunları çözer.
Uzunluk Doğruluğu ve Verim: Rakamlar Neyi Gösteriyor?
Uzunluk doğruluğu, boy kesme makinesinin çalışma ömrü boyunca ucuz mu yoksa pahalı mı olacağına karar veren sayıdır. ±1 mm tutan bir kesici ile ±20 mm tutan bir kesici, teklifte benzer görünebilir ancak aynı siparişte çok farklı hurda oranları üretirler. Verimlilik de aynı derecede önemlidir, çünkü yavaş bir makine her parça için işçilik maliyetini artırır ve teslimat süresini uzatır. Dengeyi görünür hale getirmek için aşağıdaki tablo, sapan atölyelerinde ve hafif metal atölyelerinde bulunan beş kesme kurulumu için uzunluk sapmasına karşı gösterge niteliğindeki verimi göstermektedir. Rakamlar, tipik makine spesifikasyonlarından ve sıradan atölye uygulamalarından derlenen planlama değerleridir; belirli bir model için performansı garanti etmez; bu nedenle bunları kendi denemeleriniz için bir başlangıç noktası olarak kullanın. Kesin sayılar yerine çubukların şeklini karşılaştırın ve ardından mevcut sürecinizin hangi çubukta yer aldığını sorun.
İlk çubuk, manuel kesmenin neden yalnızca karışık, düşük hacimli işlerde hayatta kalabildiğini gösteriyor. Bir şerit metre ve aşındırıcı testereyle saatte yaklaşık yirmi beş kesim yapıldığında, parça başına işçilik maliyeti yüksektir ve yaklaşık yirmi milimetrelik sapma bandı, sıkı uzunluk gereksinimi olan herhangi bir sapanın yeniden işlenmesi gerekeceği anlamına gelir. İkinci çubuk ilk gerçek ilerlemeyi gösterir: Salınımlı makasın arkasındaki mekanik durdurma, şerit ölçüsünü döngüden çıkarır, çıktıyı kabaca dört katına çıkarır ve sapmayı tek haneli milimetrelere indirir. Birçok küçük atölye bunu, doğruluğun darboğaz olmaktan çıktığı nokta olarak görüyor.
Üçüncü çubuk, üretim askısı mağazalarının oturma eğiliminde olduğu yerdir. Kodlayıcıyla beslenen bir ölçüm çarkı ve hidrolik halat kesici, saatte yaklaşık iki yüz elli kesime ulaşır ve kabaca üç milimetre tutar; bu, çoğu genel amaçlı sapan ve bağlantı uçları için yeterlidir. Dördüncü çubuk, bobin hattındaki tavanı temsil eder: döner kesicili bir servo besleme, saatte dört yüz kesimi geçebilir ve yaklaşık bir milimetre tutabilir, ancak bu doğruluk, halatın nadiren sağladığı koşullar olan düz, tutarlı şerit, kontrollü gerginlik ve temiz bir kesme gerektirir. Beşinci çubuk kasıtlı bir uzlaşmayı gösteriyor. Bir kesme ve konikleştirme istasyonunun eklenmesi bir miktar verim gerektirir, çünkü her parça aynı döngü içinde ikinci bir işleme ihtiyaç duyar, ancak sapma yaklaşık bir buçuk milimetre içeride kalır ve ipin ucu kullanıma hazır olarak prese ulaşır.
Birlikte okuyun, çubuklar üç pratik noktayı ifade eder. Birincisi, doğruluk ve hız düz bir ticaret değildir. Birinci çubuktan üçüncü çubuğa geçiş, toleransı sıkılaştırırken çıktıyı on kat artırır, çünkü her iki kazanç da daha sert kesmekten ziyade manuel muhakemeyi ortadan kaldırmaktan gelir. İkincisi, çoğu mağaza için en büyük gelişme, daha hızlı bir bıçak değil, daha iyi bir ölçüm ve gerdirme sistemidir, çünkü birinci çubuk davranışını üçüncü çubuk davranışına dönüştüren şey budur. Üçüncüsü, son çubuk, son hazırlığın kesme işleminin bir parçası olarak sayılması gerektiğini gösterir. Doğru şekilde kesen ve taşıma sırasında ucu aşındıran bir atölye, hurdayı genellikle tesisin en pahalı istasyonuna doğru aşağı yönde taşır.
Sapmanın gerçekte maliyet tablonuzdaki yeri askının kaç gözüne sahip olduğuna bağlıdır. Tek gözlü, tek bacaklı bir askı, şikayet etmeden birkaç milimetreyi emer. İki bacaklı veya dört bacaklı askı düzeneği hatayı katlar: artı sekiz milimetrede kesilmiş iki bacak ve eksi sekiz milimetrede kesilmiş iki bacak, ana bağlantıyı karenin dışına çıkarabilir ve tek bir parça yerine tüm düzeneğin yeniden yapımına zorlayabilir. Montajlar için yararlı kural, kesme toleransını izin verilen bitmiş uzunluk toleransının kabaca dörtte birinde tutmaktır, böylece aşağı yöndeki presleme, yerleştirme ve ölçüm adımları, çizimi ihlal etmeden hareket edecek alana sahip olur. Tek başına bu kural, mekanik bir durdurucunun teknik olarak ilk ürün denetimini geçebileceği durumlarda bile montaj atölyelerinin neden enkoder beslemesi için ödeme yaptığını açıklıyor.
Anahtar paket servisi: Ölçme ve gerdirme sisteminin iyileştirilmesi genellikle daha fazla doğruluk ve daha fazla verim sağlarken, daha büyük bir bıçak tek başına ikisini de satın almaz.
Seçim Noktaları: Boy Kesme Makinesi Nasıl Belirlenir
Malzeme, çap ve yapı
Ortalamayla değil, karşılaştığınız en kötü durumla başlayın. Halat yapısı çap kadar önemlidir: 6x19 fiber özlü halat, 6x36 sıkıştırılmış halattan veya dönmeye dirençli halattan farklı davranır ve en kolayı için boyutlandırılmış bir makine en sertiyle mücadele edecektir. Rulo hatlarında akma mukavemeti ve kalınlık, kesme tonajını belirler ve yaylı, yüksek mukavemetli şerit, aynı kalınlıktaki yumuşak çeliğe göre daha fazla tutma kuvveti gerektirir.
Uzunluk aralığı ve tolerans
Toleransı tek bir rakam olarak değil, bant olarak yazın ve bunun kesim uzunluğuna mı yoksa bitmiş uzunluğa mı uygulanacağını belirtin. Yararlı bir spesifikasyon şuna benzer: 800 mm'den 12.000 mm'ye kadar kesim uzunluğu, 2.000 mm'nin üzerindeki uzunluklarda tolerans ±3 mm, her yeni ürün kodunda ilk ürün denetimi. "Doğru kesim" gibi muğlak ifadelerin devreye alma sırasında kabul edilmesi veya reddedilmesi mümkün değildir.
Bitiş koşulu ve bundan sonra ne olacak?
Bir sonraki istasyona neye ihtiyacı olduğunu sorun. Alüminyum halka takan bir pres operatörü, takılmadan içeri kayan, kompakt, yıpranmayan bir uç istiyor. Bir soketleme işlemi konik bir uç isteyebilir. Bir kaynak veya dövme işlemi kare, çapaksız bir yüz isteyebilir. Son durumu satın alma aşamasında belirlemek, devreye alma sırasında keşfetmekten çok daha ucuzdur.
Verim, otomasyon ve ayak izi
Yıllık parçaları mevcut saatlere bölerek gerçekte ihtiyaç duyduğunuz verimi hesaplayın ve ardından yüzde otuz boşluk payı ekleyin. Ne kadar işlemeyi otomatikleştirmek istediğinize karar verin: otomatik uzunluk ayarı, otomatik sayma, otomatik istifleme veya sarma ve tolerans dışı parçaların otomatik olarak reddedilmesi iş gücünü azaltır ancak maliyet ve bakım yükümlülüklerini artırır. Ayak izini ve temel gereksinimlerini önceden kontrol edin, çünkü uzun bir masa, kompakt bir istasyonun gerektirmediği zemin alanına ihtiyaç duyar.
Servis, yedek parçalar ve belgeler
Boy kesme makinesi, on yılı aşkın süredir değerlendirilen uzun ömürlü bir varlıktır. Aşınma parçaları listesini, bıçakların veya kalıpların beklenen ömrünü, ölçüm rulosunun veya hidrolik valfin değiştirilmesi için teslim süresini ve kontrol yazılımının yerel olarak yedeklenip geri yüklenip yüklenemeyeceğini sorun. Soruşturma aşaması için kısa bir kontrol listesi:
- Malzeme ve en kötü durum çapı veya kalınlığı.
- Kesim uzunluğu aralığı ve tolerans bandı.
- Gerekli son koşul ve aşağı akış süreci.
- Saat başına adet ve vardiya başına saat.
- Operatör beceri düzeyi ve tercih edilen kontrol dili.
- Güç kaynağı, taban alanı ve kaldırma ekipmanı mevcuttur.
- Yedek parça, eğitim ve garanti şartları yazılıdır.
Anahtar paket servisi: en kötü durum malzemesini, tolerans bandını ve gerekli son koşulu yazılı olarak belirtin, çünkü bu üç madde makinenin kabulü geçip geçmeyeceğini belirler.
Kesme, Konikleştirme ve Pres: Tel Halat İş Akışı
Askı ve askı üretimi için boy kesme makinesi, kısa zincirin bir halkasıdır ve zincir yalnızca her bir halka diğerleri için tasarlandığında çalışır. Uzman bir tel halat işleme makinesi üreticisi tarafından üretilen ekipmanın kullanıldığı pratik bir iş akışı buna benzer.
Birinci adım: ödeme yapın ve geri dönün
Büyük makaraların kontrollü açılması gerekir. Elektrikli bir sarma makinesi, ipi bir tambur veya makara üzerine eşit bir şekilde sarar ve bükülmeye neden olmadan geri ödeme yapar, bu da gerilimi ölçüm tekerleğinde sabit tutar. Çeşitli boyutlarda halatlarla çalışan atölyelerde genellikle depo ile kesme istasyonu arasında tampon olarak bir sarma ve ödeme ünitesi bulunur.
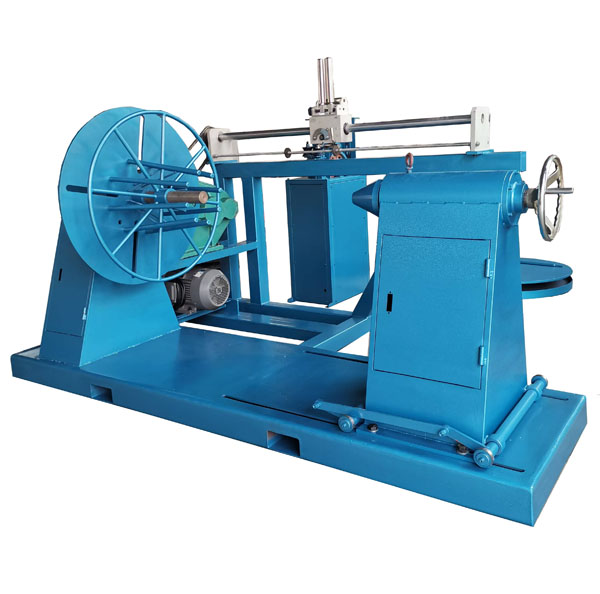 XT-1600 Halat Sarma Makinaları Tel Halat Sarma Makinesi, halatları sarmak veya çözmek için kullanılan bir cihazdır. Çelik tel halatların sarılmasının veya serbest bırakılmasının mekanik olarak çalıştırılmasını sağlayarak iş kalitesini artırır. Ürünü Görüntüle →
İkinci adım: boyuna kesin ve ucunu daraltın
Kesim istasyonu halatı ölçer, temiz bir şekilde keser ve ucunu şekillendirir. Tek bir makinede kesme ve konikleştirme, bir taşıma adımını ortadan kaldırır ve yıpranmaya dirençli kompakt bir uç üretir; bu, ucun bir yüksükten, bir soketten veya sıkı bir delikten geçmesi gerektiğinde önemlidir. Uzunluk ayarları ürün başına saklanır, böylece sıfırdan yeniden ölçüm yapılmadan tekrar sipariş üretilebilir.
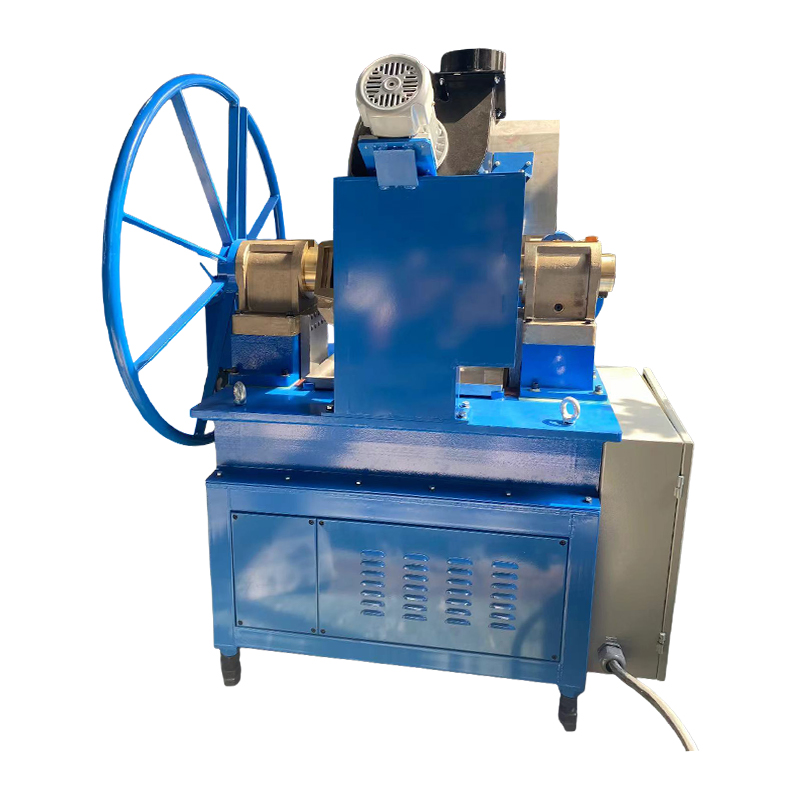 RDQ-1012 Halat Kesme ve Konikleme Makinası Yüksek erime hızına sahip ve kullanımı kolay olan RDQ serisi çelik tel halat kesme ve konikleme makineleri, çeşitli boyutlarda çelik halatların eritilmesi için uygundur. Ürünü Görüntüle →
Üçüncü adım: donanımı takın ve tuşuna basın
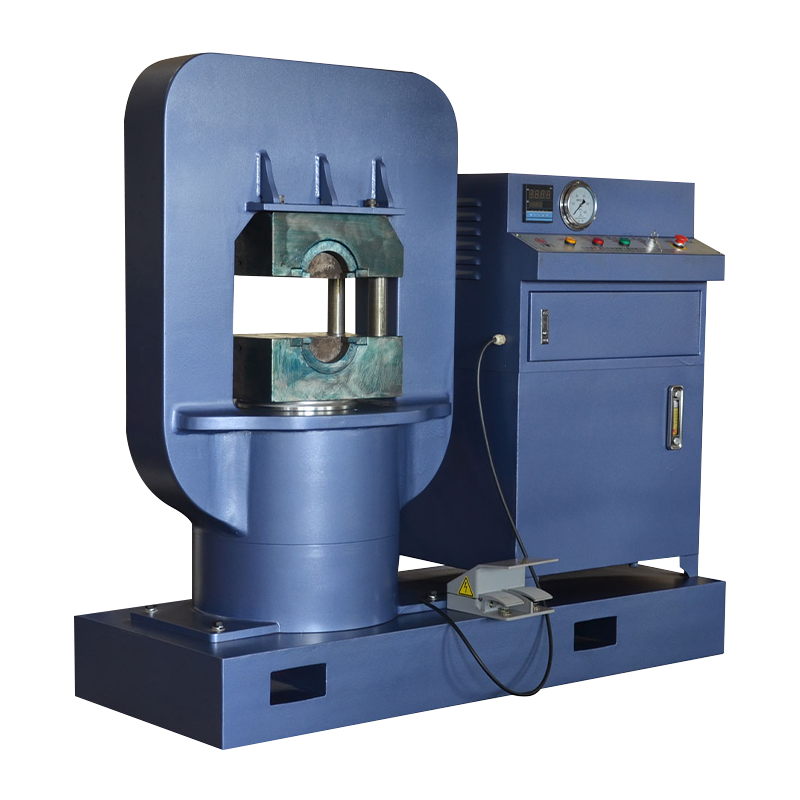
Uzunluğu doğru ve ucu hazır olan halat, alüminyum yüksük, çelik yüksük, yüksük veya sıkıştırma terminali ile birlikte bir prese girer. Pres tonajı bağlantı parçasına ve halat çapına uygun olmalıdır; çok az basınç bağlantıyı gevşek bırakır, çok fazla basınç ise ipin deforme olmasına neden olur. Sepet çerçeveli pres normalde daha ağır askı işleri için seçilirken, C çerçeveli makine daha küçük çaplı ve daha sıkı iş istasyonlarına uygundur.
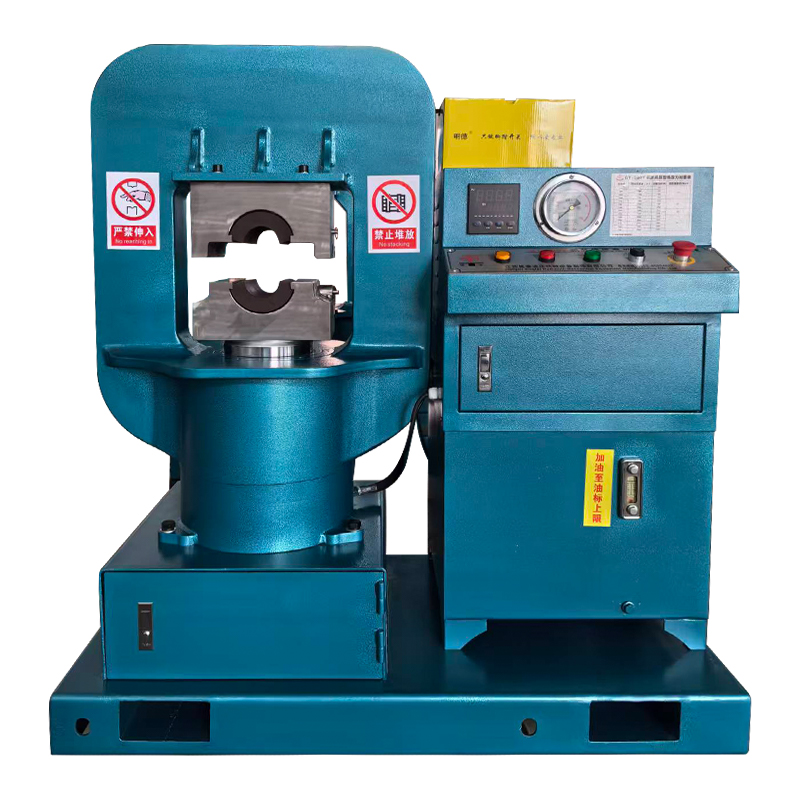 GT-300 Halat Sapan Pres Makinası (Sepet Çerçevesi) GT-300 tel halat pres makinesi, küçük boyutlu tel halatı 6 mm'den 30 mm'ye kadar preslemek içindir. Ürünü Görüntüle →
Dördüncü adım: inceleyin, işaretleyin ve günlüğe kaydedin
Bitmiş parça çizime göre ölçülür, bağlantı incelenir ve seri numarası, uzunluk ve tarih bir etikete veya üretim günlüğüne kaydedilir. Kesim uzunlukları kesme istasyonunda kaydedildiğinden, son incelemede bulunan herhangi bir sapmanın izi, genel bir operatör becerisi sorunundan ziyade belirli bir makine ayarına kadar takip edilebilir.
İki aksesuardan bahsetmeyi hak ediyoruz çünkü bunlar kesimin yük yolu ile buluştuğu yerdedir. DIN 3093 deseni ve kum saati kolluklar gibi alüminyum halkalar çoğu askı mağazasının sürekli olarak satın aldığı sarf malzemeleridir ve yüksükler gözü aşınmaya karşı korur. Kesme makinesi, presleme makinesi ve bu bağlantı parçalarının tümü aynı kaynaktan geldiğinde, toleranslar zaten eşleşir, bu da reddedilen ilk ürünlerin ortak kaynağını ortadan kaldırır.
Anahtar paket servisi: kesme, konikleştirme ve presleme işlemlerini üç satın alma yerine tek bir işlem olarak ele alın, çünkü bağlantı kalitesi uzunluğa ve yukarı yönde üretilen son duruma bağlıdır.
Boy Kesme Ekipmanları için Bakım ve Güvenlik
Günlük ve haftalık kontroller
Çoğu uzunluk kayması önlenebilir ve durdurulması ucuzdur. Kısa bir rutin neredeyse tamamını kapsıyor:
- Her vardiyanın başında ölçüm tekerleğini aşınma, gömülü kalıntı ve doğru temas basıncı açısından kontrol edin.
- Her yeni siparişin ilk parçasını bir bant veya kumpasla doğrulayın ve okumayı kaydedin.
- Haftada bir kez bıçağı, kalıbı veya kesme parçasını talaş, yuvarlama ve doğru açıklık açısından inceleyin.
- Hidrolik yağı seviyesini, sıcaklığını ve filtre durumunu haftalık olarak kontrol edin; Filtreleri üreticinin belirttiği aralıkta değiştirin.
- Ödeme freninin veya dansçının sadece makarayı sabit tutmadığını, sabit bir gerilim tuttuğunu doğrulayın.
- Ayda bir kez değil, vardiya başlamadan önce acil durdurma sistemini ve tüm korumaları test edin.
Bıçak, kalıp ve hidrolik bakımı
Kesici kenarlar öngörülebilir bir şekilde aşınır: çapak büyür, kesim daha uzun sürer ve uzunluk aralığı genişler. Müşteri şikayeti sonrasında değil, yayılma tolerans aralığına ulaşmadan önce değiştirin veya yeniden bileyin. Hidrolik makinelerde yağın temizliği valf ömründe en büyük faktördür; bu nedenle doldurma noktasını temiz tutun, belirtilen yağ kalitesini kullanın ve pompayı uzun süre yüksek sıcaklıkta çalıştırmaktan kaçının. Halat preslemede kullanılan abkant tipi kalıplar yarıçapta çatlama açısından incelenmelidir, çünkü çatlak bir kalıp bu şekli sonraki her bağlantıya aktarır.
Güvenlik esasları
Boy kesme ekipmanı enerjiyi malzemede ve hidrolikte iki kez depolar. Ellerinizi korumaların arkasında tutun, malzemeyi kontrol etmek için ikinci bir operatör yerine baskıları kullanın ve kısa bir kesinti için asla kesme yoluna uzanmayın. Halat kendi tehlikelerini de ekler: Kesilen uçlar fırlayabilir, depolanan büküm aniden serbest kalabilir ve aşındırıcı bir kesim, çıkarılması gereken kıvılcımlar ve toz üretir. Dönen bir ölçüm rulosunun veya sarma tamburunun yakınındaki bol giysiler ve eldivenler bilinen bir yaralanma kaynağıdır. Herhangi bir bıçak değiştirmeden önce gücü kilitleyin ve depolanan basıncı serbest bırakın ve uzun parçaların çevredekilere çarpmaması için çıkış masasının arkasındaki alanı temiz tutun.
Anahtar paket servisi: Ölçme silindirinin durumu, bıçak açıklığı ve hidrolik yağ temizliği, bir boy kesme makinesinden alabileceğiniz doğruluk ve güvenilirliğin çoğunu oluşturur.
Boy Kesme Makinesi Satın Alma: Maliyet, Risk ve Tedarikçi Kontrolleri
Satın alma fiyatı, tüm hesaplamadaki en küçük sayıdır. Boy kesme makinesinin gerçek maliyeti, satın alma fiyatı artı hurda, yeniden işleme, arıza süresi, yedek parçalar ve onu müşterilerinizin talep ettiği doğrulukta çalıştırmak için gereken işçilikten oluşur. Yüzde yirmi daha ucuz olan ancak toleransın yarısı kadar olan bir makine, birkaç yüz parçanın üzerindeki siparişlerde bir yıl içinde daha pahalıya mal olabilir.
Öncelikle kimden satın aldığınıza ve bunun destek açısından ne anlama geldiğine karar verin. Bir üretici tasarımı, hidrolik paketi ve aşınan parçaları kontrol eder ve tolerans sorularını genellikle kendi zeminindeki test verileriyle yanıtlayabilir. Ticari bir toptancı daha düşük bir başlık fiyatı ve daha geniş bir katalog sunabilir, ancak alacağınız teknik yanıt, makineyi yapan insanlardan bir adım uzakta olabilir. Her iki rota da otomatik olarak yanlış değildir, ancak sorduğunuz soruların farklı olması gerekir. Bir üreticiden, sizinkine benzer malzeme, tutulan toleranslar ve makinenin vardiya boyunca tekrarlanabilirliği hakkında bir ilk ürün test raporu isteyin. Bir toptancıya üniteyi hangi fabrikanın ürettiğini, kontrol sistemini kimin sağladığını ve yedek parçaların nerede stoklandığını sorun.
İmzalamadan önce bir kabul testi üzerinde anlaşın. En temiz versiyon basittir: Tedarikçiye kendi malzemenizi gönderin, üç uzunluk belirtin, uzunluk başına elli ardışık parça isteyin ve ortalama ve aralıkla birlikte sapma raporunu isteyin. Tedarikçi testi yapmayacaksa bu sessizlik bir cevaptır. Testin yanı sıra sözleşmede aşağıdaki hususları da düzeltin: ilk üç yıl için aşınan parça fiyatları, tam parça kılavuzu ve kablo bağlantı şemasının teslimi, iki operatör için eğitim saatleri, hidrolik bileşenler dahil garanti koşulları ve servis ziyareti için yanıt süresi.
Son olarak entegrasyonu planlayın. Kesim uzunluğu verileri, ister bir baskı makinesi, ister konik ünitesi ya da paketleme listesi olsun, bir sonraki istasyona aktarıldığında en değerli hale gelir. İlk üç ay boyunca kesim uzunluklarını ve bitmiş uzunlukları ayrı ayrı kaydeden atölyeler, genellikle iki ila sekiz milimetrelik sistematik bir sapma keşfederler ve bu, bir kez telafi edilip daha sonra unutulabilir. Bu tek ölçüm uygulaması genellikle herhangi bir garanti süresi sona ermeden çok önce kendini amorti eder.
Anahtar paket servisi: yazılı bir sapma raporuyla birlikte kendi malzemeniz üzerinde bir ilk ürün testi yapılmasını gerektirir, çünkü bu tek belge, bir tedarikçi hakkında herhangi bir katalog spesifikasyonundan daha fazlasını ortaya koyar.
Boy Kesme Makinaları Hakkında Sıkça Sorulan Sorular
Boy kesme makinesi ne için kullanılır?
Sürekli malzemeyi ölçülü parçalara dönüştürür. Levha ve levha üzerinde, uzunluk hattına göre kesilmiş bir bobin ruloyu açar, düzleştirir ve boşlukları keser. Tel halat, kablo veya hortum üzerinde, boy kesme makinesi uzunluğu ölçer ve yüksük, soket veya terminal için hazır bir uç üretir.
Boy kesme makinesi hangi uzunluk toleransını tutabilir?
Kabaca, aşındırıcı testereli manuel kurulum artı veya eksi yirmi milimetre tutar, kesmeli mekanik durdurma yaklaşık sekiz milimetre tutar, hidrolik kesicili kodlayıcı besleme yaklaşık üç milimetre tutar ve döner kesmeli servo besleme tutarlı şerit üzerinde yaklaşık bir milimetre tutar. Halat genellikle bu aralığın daha gevşek ucunda bulunur çünkü gerginlik ve bükülme ölçümü etkiler.
Bir makine hem sac hem de tel halatı kesebilir mi?
Pek iyi değil. Pafta hatları, rulolardan geçen düz şeritlere ve bir kesmeye dayanırken, halat istasyonlarında gerginlik kontrolü, yuvarlak bir ölçüm yüzeyi ve bandı düzleştirmek yerine ipleri yakalayan bir kesici gerekir. Bir uzlaşma birimi satın almak genellikle her iki malzemeye de gevşek bir tolerans vermek anlamına gelir.
Kesim uzunluğum neden parçadan parçaya değişiyor?
Genel nedenler, ölçüm rulo kayması veya aşınması, ödeme ve kesici arasındaki tutarsız gerilim, büküm ile makarada depolanan malzeme ve kesim tamamlanmadan halatın hareket etmesine izin veren bıçak aşınmasıdır. Değişkenliğin büyük bir kısmı bu ikisinden sorumlu olduğundan, öncelikle gerginlik ve yuvarlanma durumunu kontrol edin.
Halatın ucunu konikleştirmek için ayrı bir makineye ihtiyacım var mı?
Mutlaka değil. Kombine kesme ve konikleştirme üniteleri her iki işlemi de tek bir döngüde gerçekleştirir, bu da kullanımdan tasarruf sağlar ve uçların istasyonlar arasında yıpranmasını önler. Zaten bir kesiciniz varsa, ikinci adım olarak bağımsız bir tavlama veya eritme ve konikleme ünitesi eklenebilir.
Bıçak veya kalıp ne sıklıkla değiştirilmelidir?
Çapak gözle görülür şekilde büyüdüğünde, kesme süresi arttığında veya bir parça dizisi üzerindeki uzunluk yayılması tolerans bandının kabaca yarısına ulaştığında değiştirin veya yeniden bileyin. Yüksek görev üretimi için bu, genellikle bir arızayı beklemek yerine her hafta planlı bir denetim anlamına gelir.
Hidrolik kesici tel halat için aşındırıcı testereden daha mı iyi?
Üretim askı işi için genellikle evet. Hidrolik kesici, ortam sıcaklığında keser ve galvanizli veya yüksek karbonlu halat üzerinde yerel ısı hasarı olmaksızın daha temiz bir uç bırakır. Aşındırıcı testere, karışık çaplar, tek seferlik parçalar ve daha sonra çapakların giderilebileceği malzemeler için kullanışlı olmaya devam eder.
Teslimatı kabul etmeden önce neleri kontrol etmeliyim?
Kendi malzemeniz üzerinde bir ilk ürün testi yapın, belirlenen uzunluk başına elli ardışık parçayı ölçün, sapma raporunu doğrulayın, korumaların ve acil durdurmaların çalışıp çalışmadığını kontrol edin, yedek parçaların ve kılavuzların geldiğini doğrulayın ve tedarikçi sahayı terk etmeden önce en az iki operatöre eğitim verin.
Boy kesme makinesi bir presle entegre edilebilir mi?
Evet ve çoğu zaman yapmaya değer. Kesilen uzunlukların doğrudan bir pres istasyonuna beslenmesi, çift elleçlemeyi azaltır ve son durumun kontrol altında kalmasını sağlar. Ana gereksinim, makinelerden herhangi birinde kısa bir duruşun diğerini durdurmamasını sağlayacak bir tampondur.
Anahtar paket servisi: kesme uzunluğu sorunlarının çoğu bıçağın kendisinden değil gerilim kontrolü ve ölçüm silindirinin durumundan kaynaklanmaktadır.
Daha Fazlasını Keşfedin
Bir kesme istasyonu planlıyorsanız veya artık toleransı kalmayan bir makineyi değiştiriyorsanız, bitmiş montajdan geriye doğru çalışmaya yardımcı olur. Bitmiş uzunluğu tanımlayın, gözler ve presleme paylarını çıkarın, kesme toleransını kabaca çizim toleransının dörtte birine ayarlayın ve ancak bundan sonra makineyi seçin. Bu sıralama, kararın ölçülebilir bir zeminde kalmasını sağlar ve kabul testini basitleştirir.
Anahtar paket servisi: Bitmiş montajdan başlayın, kesim uzunluğuna kadar ilerleyin ve bu sayının makinenin özelliklerini belirlemesine izin verin.
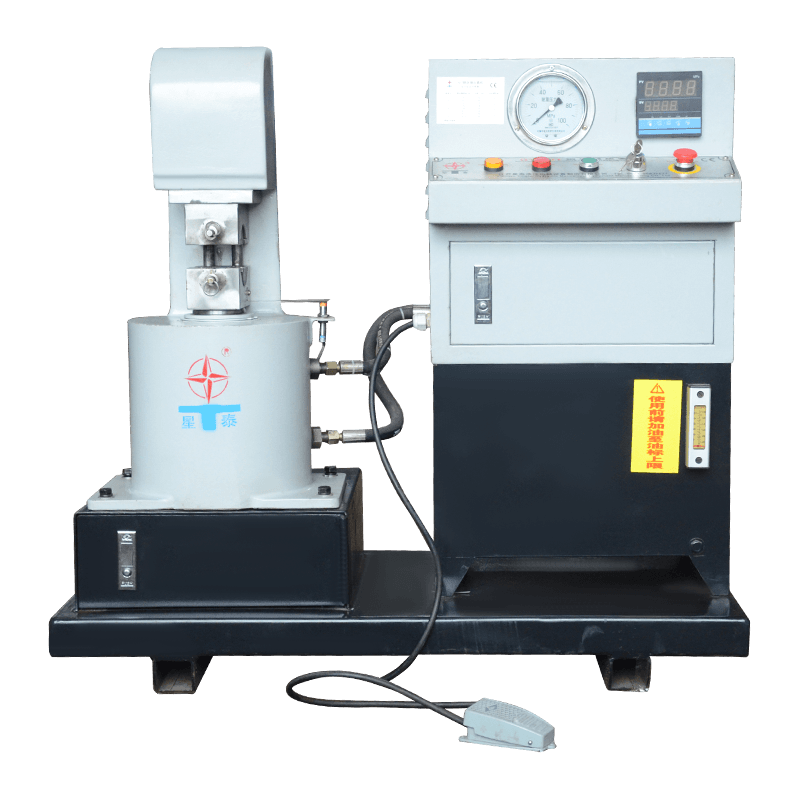
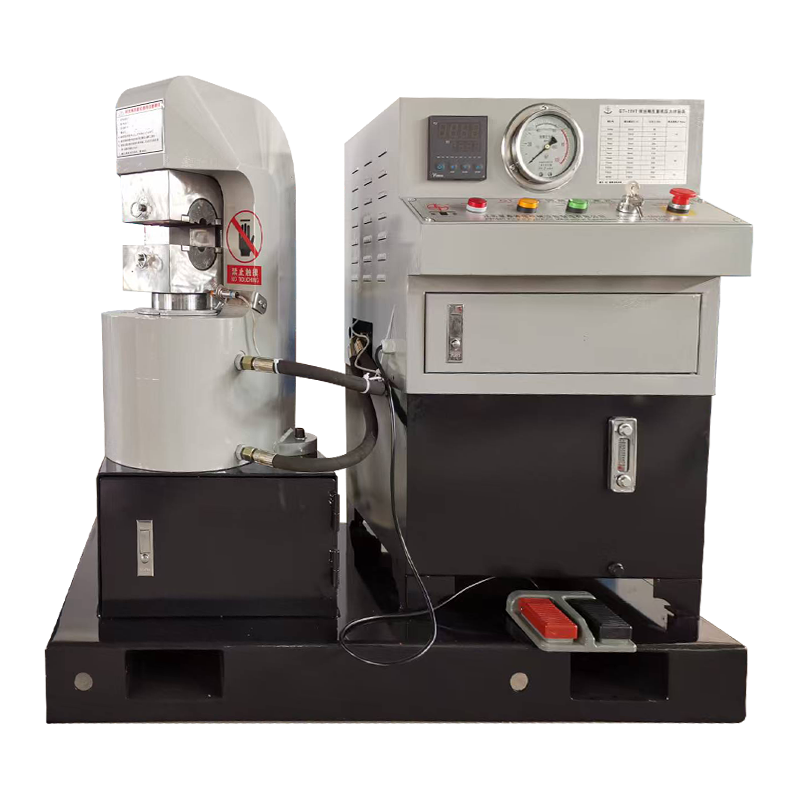
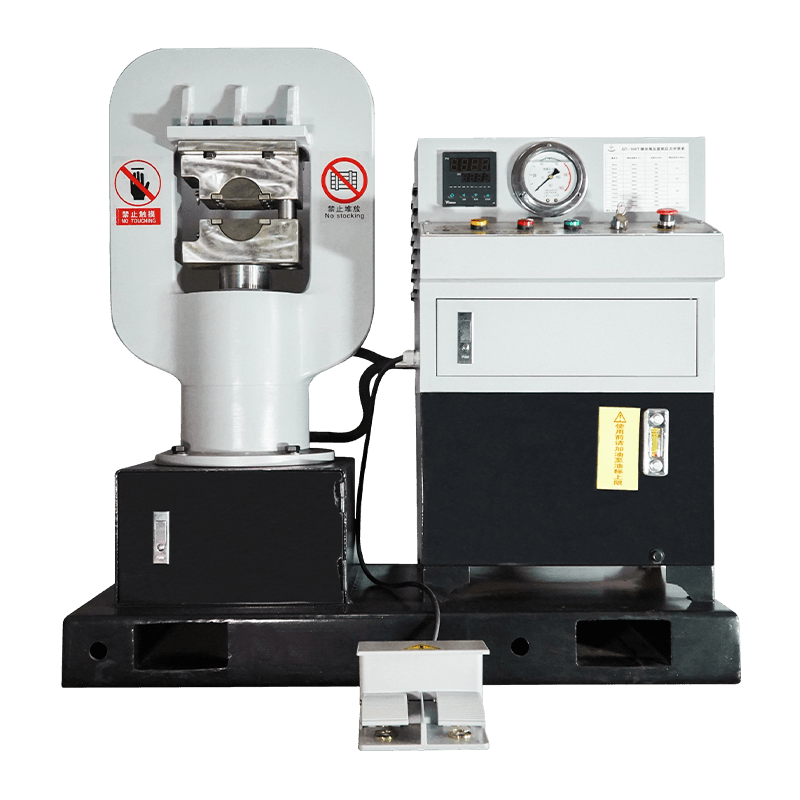
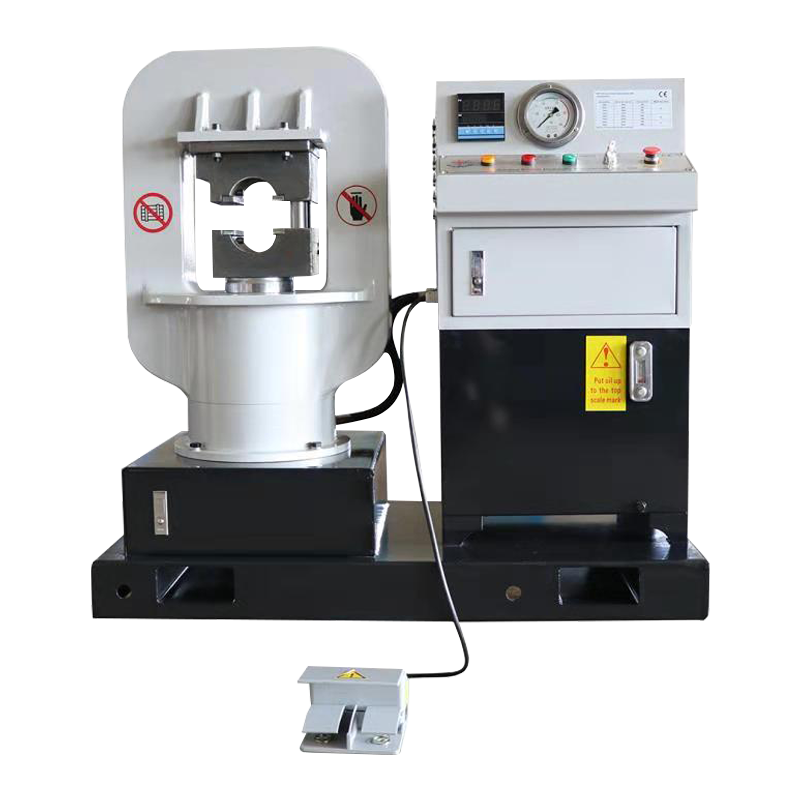
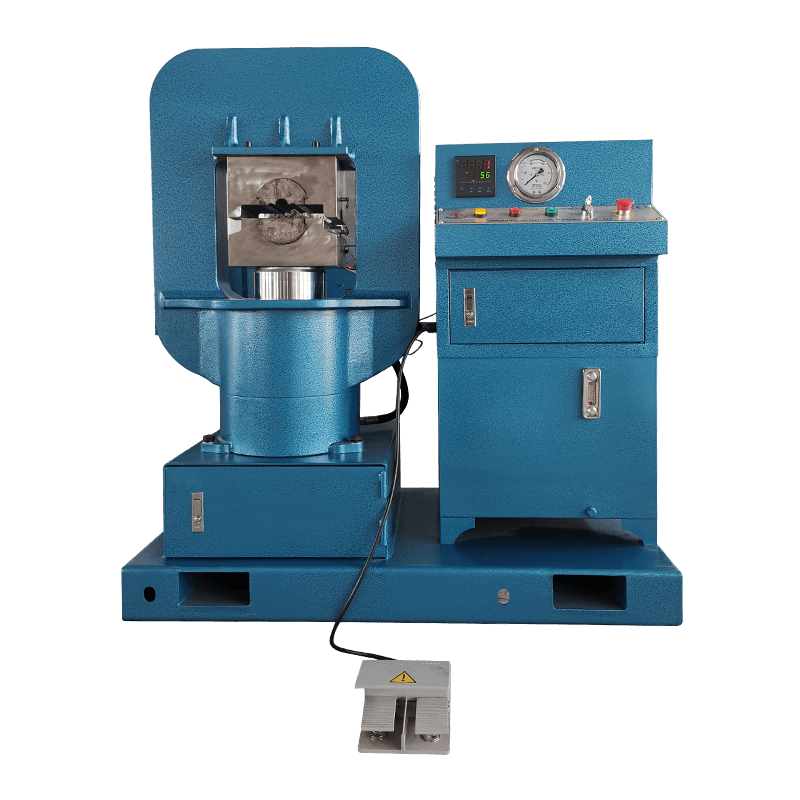
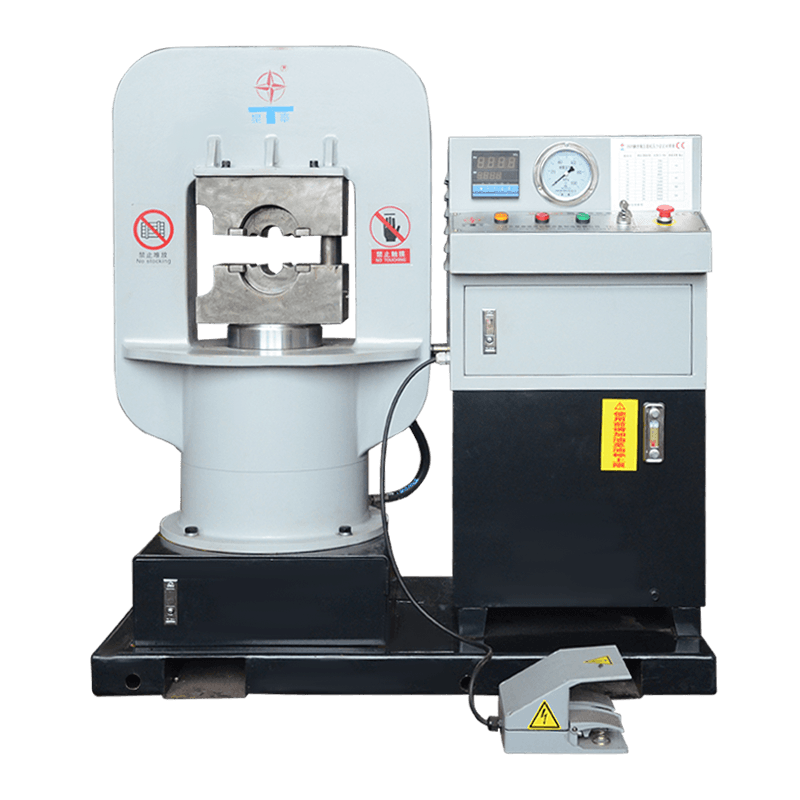
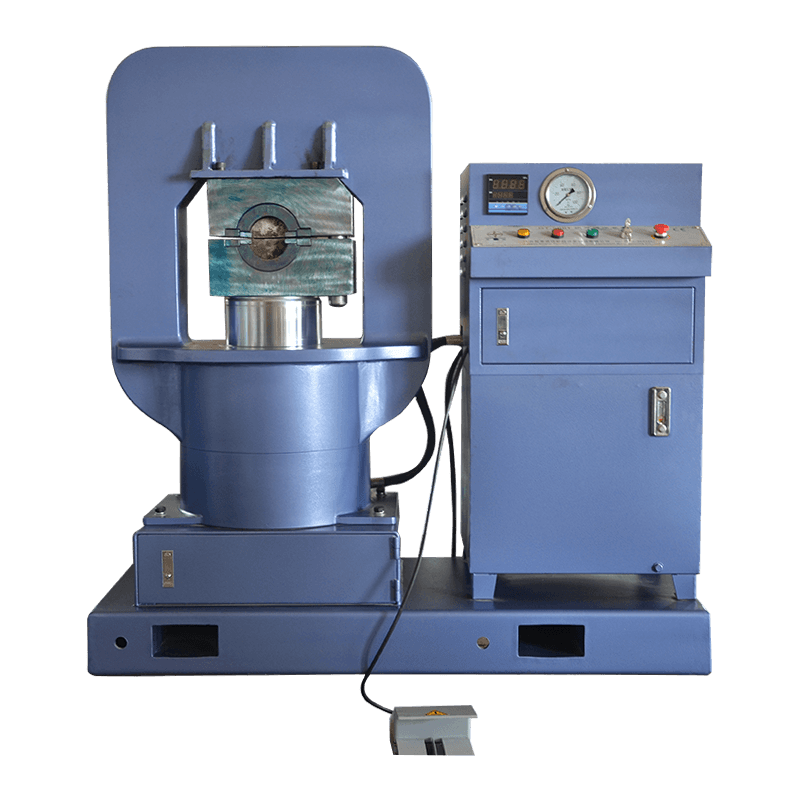
Özel hidrolik ekipman veya teknik danışmanlık gerekiyorsa, lütfen xingtai Satış ve Mühendislik Ekibi ile iletişime geçmekten çekinmeyin.
-
 +86-523-86934677
+86-15896002505 -
 [email protected]
-
 +86-15896002505
-
 Hayır. 3 Longgang Yolu, Gaogang Limanı Caddesi, Taizhou Şehri, Çin.
Telif hakkı © Jiangsu Xingtai Hydraulic Manufacturing Co., Ltd. Tüm Hakları Saklıdır. Özel hidrolik makine üreticileri Toptan tel halat sıkma presi fabrikası