 English
 русский
 Français
 Español
 Português
 Deutsch
 عربى
 Türk

Boyuna Kesilmiş Tel Halat: Hassas Kesim ve Büküm İçin Tam Kılavuz
Her biri 3,75 metre uzunluğunda ve bir ucunda preslenmiş alüminyum manşon bulunan 120 adet birbirinin aynı tel halat sapanını üretmek üzere sözleşme kazanan bir atölye düşünün. Operatör bir kesme çarkı kurar ve ilk ipi elle ölçer. İkinci parça birkaç milimetre daha uzundur. Üçüncüsü yine daha kısa. Koşu tamamlandığında on askı kabul edilebilir uzunluk toleransının dışına çıkar. Bazılarının hurdaya çıkarılması gerekiyor ve gecikme teslimatı geciktiriyor. Bu tam olarak iyi tasarlanmış bir boy kesme işleminin çözdüğü sorundur.
Tel halat işlemede boy kesme, bir halatın kesin, tekrarlanabilir bir uzunlukta kesilmesi ve uçlarının amaçlanan sonlandırma için hazırlanması anlamına gelir. Bu tek bir eylem değil; ölçmeyi, kesmeyi, son işlemi ve birçok durumda dövmeyi içeren kontrollü bir işlemdir. Kaldırma sapanlarının üreticileri, tedarikçileri ve toptancıları için profesyonel boy kesme hattı ile rastgele kesme tezgahı arasındaki fark genellikle güvenlik kayıtlarında, hurda oranlarında ve müşteri şikayetlerinde kendini gösterir.
Anahtar nokta: Tekrarlanabilir bir boy kesme işlemi, her güvenli ve etkili tel halat sapanının temelidir.
Halat İşlemede "Boy Kesme" Ne Demektir?
Uzunluğa kesme, bir tel halat toplu bir bobinden belirli bir boyuta, genellikle belirtilen toleransla kesildiğinde kullanılan bir üretim terimidir. Sıradan kesimden farklı olarak, boy kesme işleminde, daha fazla ayarlamaya gerek kalmadan manşonlar, yüksükler veya halkalar gibi uç bağlantı parçalarıyla donatılabilen özdeş parçalar üretilmelidir. Nihai ürün, tek bacaklı bir askı, bir köprü halatı, bir destek kablosu veya bir bağlama tertibatı olabilir.
Ortak tolerans gereklilikleri mühendislik çizimlerinden veya tedarik spesifikasyonlarından gelir. Birçok kaldırma askısı uygulaması için kesme uzunluğunun ±%1'lik bir toleransı tipiktir. Daha kısa uzunluklar için sıklıkla ±5 mm'lik mutlak tolerans kullanılır. Açık deniz ve havacılık uygulamaları daha da sıkı kontrol gerektirebilir. Kesme makinesi, ölçüm yöntemi ve operatörün becerisi bu rakamların karşılanıp karşılanmayacağını etkiler.
Tel halat çok telli bir ürün olduğu için kesme işlemi halatın durumunu da etkiler. Eğer uç pürüzlü veya yıpranmış bırakılırsa, bükülmüş bir manşonu temiz bir şekilde kabul edemez. Bu nedenle profesyonel boy kesim, bir soket veya yüksük takmadan önce uçların tavlanması, konikleştirilmesi, ısıtılması veya kaynaştırılmasıyla bağlantılıdır.
Anahtar nokta: Boy kesme sadece bir kesme işlemi değildir; tüm tel halat tertibatının boyutsal temelini oluşturur.
Güvenlik ve Maliyet Açısından Doğru Boy Kesme Neden Kritiktir?
Uzunluk doğruluğu, askının yük açısını doğrudan etkiler. Tek bacakta 10 mm fazla uzun veya çok kısa olan bir askı eşit olmayan bir yük dağılımı yaratır. İki bacaklı bir askıda bu, bir bacaktaki gerilimi nominal kapasitesinin üzerine çıkarabilir. Bu kozmetik bir sorun değil; bu bir kaldırma güvenliği sorunudur.
Üretimde hatalı uzunluklar pahalı yeniden işlemelere neden olur. Halat çok uzun kesilirse, dövme işleminden sonra bağlantı parçasına zarar vermeden kesmek mümkün olmayabilir. Çok kısa olursa parçanın tamamı hurdaya dönüşür. Bir yıl boyunca bu kayıplar, bir OEM tedarikçisi veya çok sayıda toplu siparişi yöneten bir toptancı için önemli miktarda olabilir.
Tekrar uzunlukları aynı zamanda üretkenliği de artırır. Kesilen her parça dövme istasyonuna aynı ölçülerde geldiğinde, operatör presi bir kez kurup tüm parçaları hızlı bir şekilde işleyebilir. Bu özellikle yüksek hacimli üretim için önemlidir.
Son olarak, denetlenen kalite sistemleri sıklıkla izlenebilirlik ister. İyi çalışan bir boy kesme hattı, nominal uzunlukları, ölçülen uzunlukları ve parti numaralarını kaydederek ASME B30.9 veya EN 13414 gibi standartlarla uyumluluğu destekler.
Sonuç olarak: Doğru boyda kesme, erken iplik kopmasını önler, hurdayı azaltır ve tekrarlanabilir montaja olanak tanır.
Adım Adım Tel Halat Boy Kesme İşlemi
Güvenilir bir boy kesme işlemi, ipi koruyan ve daha sonraki sonlandırmaları destekleyen bir sırayı takip eder. Kesin sıra değişebilir ancak temel adımlar aynı kalır.
- Ölçme ve besleme: Tel halat, bir ölçüm tekerleği veya lazer sensörü aracılığıyla bir bobinden veya makaradan çekilir. Bir sayaç uzunluğu kaydeder ve ilerlemeyi hedef değerde durdurur. Bu, her ipi manuel olarak işaretleme ihtiyacını ortadan kaldırır.
- Halatı kesmek: Kesme ünitesinde testere, aşındırıcı disk veya hidrolik bıçak kullanılabilir. Özel bir kesme ve konikleştirme makinesi, kesimi konikleştirme işlemiyle birleştirir. Aşırı ısı hasarı olmadan temiz uçlar için mekanik kesim tercih edilir.
- Uçların tavlanması veya sivriltilmesi: Kesimden sonra, bağlantı parçasına basıldığında çözülmemeleri için uç şeritlerin kaynaşması veya konikleştirilmesi gerekir. RDQ1012 gibi bir tel halat kesme ve konikleştirme makinesi, ucu yerel olarak ısıtır ve düzgün, koni şeklinde bir uç oluşturur. Bu adım, ipi manşondan çekmeden veya bir yuvaya yerleştirmeden önce gereklidir.
- Uç bağlantı parçasını bükmek: Bitmiş halatın ucu alüminyum veya çelik bir manşonun içine yerleştirilir ve bir hidrolik pres, yüksek radyal basınç uygular. Pres, manşonu ip şeritlerine sıkıştırarak güçlü bir mekanik bağlantı oluşturur. Dövme kuvveti manşon, halat çapı ve yapıya uygun olmalıdır.
- Son muayene: Kıvrımlı manşon bir geçer/geçmez göstergesiyle kontrol edilir. Halat hafif bir gerilim altındayken toplam uzunluk doğrulanır. Spesifikasyon dışı herhangi bir parça paketlemeden önce reddedilir.
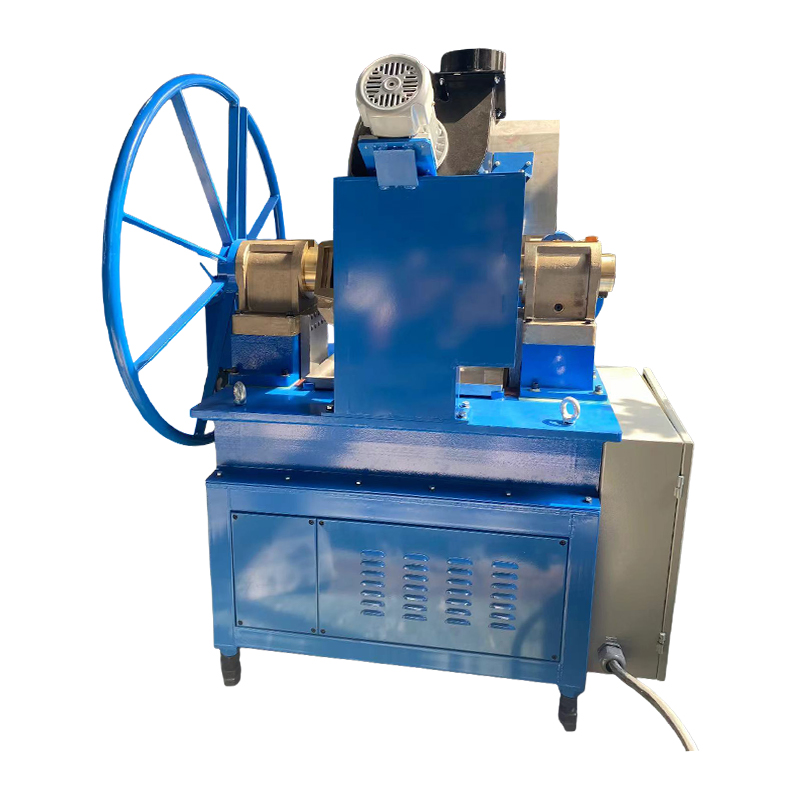 RDQ-1012 Hassas Uç Hazırlığı için Halat Kesme ve Konikleme Makinası Bu makine, halat uçlarını düzgün konik veya spiral şekiller halinde eriterek, şekillendirmeye geçişi daha yumuşak hale getirir. Asansör, madencilik ve vinç halatlarına parça değişikliği olmadan sabit bir çap aralığında uygundur. Ürünü Görüntüle →
Kesme ve sivriltme aşaması birçok atölyenin başarısız olduğu yerdir. Basit açılı taşlama makinesi, manşona beslenmesi zor olan pürüzlü bir uç bırakır. Kesme ve konikleştirme için tasarlanmış bir makine kullanarak bir sonraki şekillendirme adımını çok daha tutarlı hale getirebilirsiniz.
Anahtar paket servisi: İşlem sırası önemlidir. Son hazırlığı atlarsanız dövme presi güvenilir bir sonlandırma üretemez.
Doğru Boy Kesme Ekipmanını Seçmek
Güvenilir bir boy kesme hattı oluşturmak için kesici takımın ötesinde düşünmeniz gerekir. Temel bileşenler, bir rulo açma veya ödeme sistemi, bir ölçüm cihazı, bir kesme ve konikleştirme makinesi ve bir hidrolik dövme presidir. Bunları ayrı olarak satın alırsanız birlikte çalıştıklarından emin olmalısınız. Bir üreticiden satın alırsanız uyumluluk zaten çözülmüştür.
Aşağıdaki tablo tel halat kesme atölyesinde kullanılan ana makine tiplerinin hızlı bir karşılaştırmasını vermektedir.
| Makine tipi | Ana işlev | Tipik çıktı |
|---|---|---|
| Kesme ve konikleştirme makinesi | Halatı keser ve ucu birleştirir | Temiz, konik halat ucu dövmeye hazır |
| Tavlama ve konikleme makinesi | Tavlamalar sona erer ve konik formlar oluşur | Yüksek mukavemetli montajlar için gerilimi azaltılmış, konik uç |
| Hidrolik dövme presi | Kolları ve soketleri ipin üzerine bastırır | Kontrollü sıkıştırmayla tamamlanmış sonlandırma |
| Ölçme ve ödeme ekipmanları | Halatı bobinden besler ve ölçer | Minimum operatör müdahalesiyle tutarlı kesim uzunlukları |
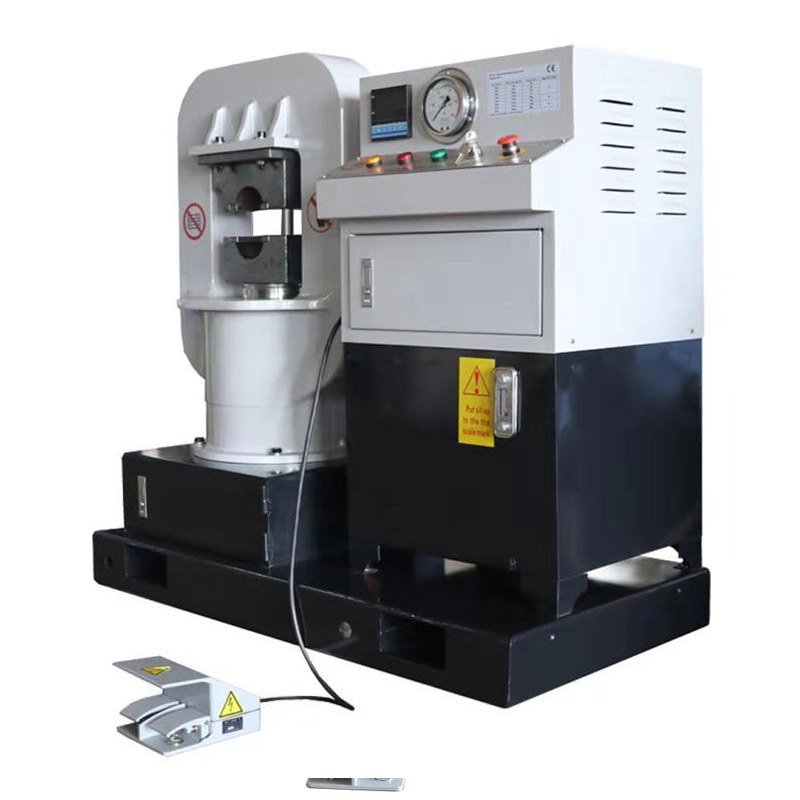 GT-200 Küçük Çaplı Manşonlar için Sepet Çerçeveli Çelik Halat Presi 2'den 24 mm'ye kadar halatlardaki manşonları preslemek için ideal olan bu CE sertifikalı pres, kompakt bir sepet çerçevesine, herhangi bir konumda durabilen pistona ve tutarlı askı sonlandırmaları için basit bir kullanıma sahiptir. Ürünü Görüntüle →
Bir dövme presi seçerken maksimum çene açıklığına, presleme kuvvetine ve kalıp uyumluluğuna bakın. Örneğin GT200 sepet çerçeveli pres, ortak çap aralıklarında 6x19 ve 6x37 halatlarda kullanılan manşonlar için genellikle yeterlidir. Pres ayrıca tellere zarar vermemek için hızlı bir yaklaşma vuruşu ve yavaş bir presleme vuruşu sunmalıdır.
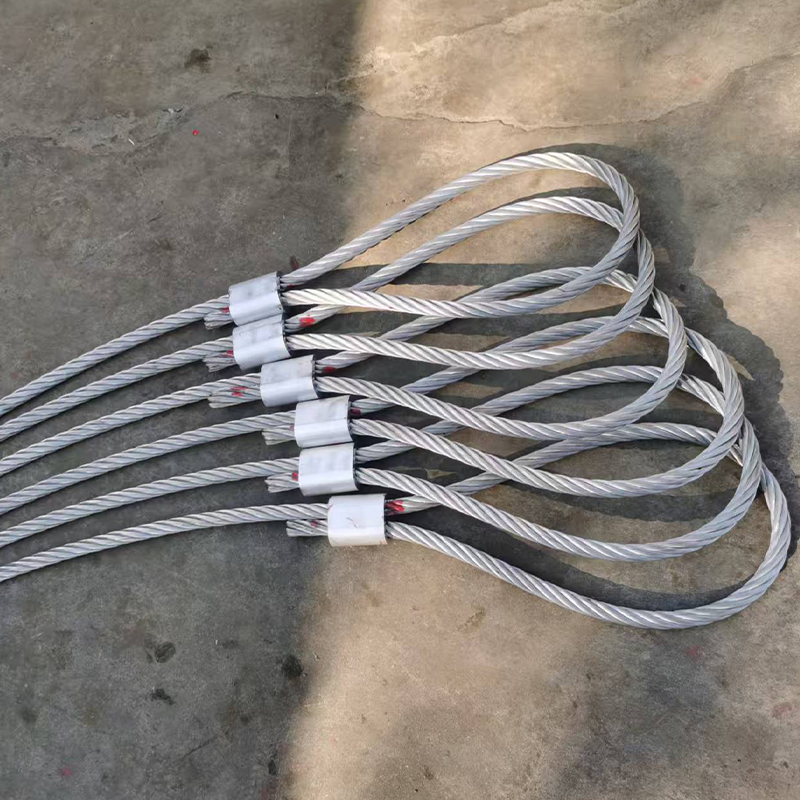 Güvenilir Halat Sonlandırmaları için DIN3093'e uygun Alüminyum Yüksük veya Kovan Bu DIN3093 uyumlu alüminyum yüksük, 4 ila 20 mm arasındaki halat çaplarına uygundur ve güvenli, korozyona dayanıklı bir kıvrım sağlayarak doğru presleme kalıbıyla eşleştirildiğinde çekilme riskini azaltır. Ürünü Görüntüle →
Bağlantı parçalarını unutmayın. Alüminyum yüksükler, basınç altında deforme oldukları ve halat konturuna uydukları için boydan boya sapan üretiminde yaygın olarak kullanılır. Yüksük malzemesi, iç çapı ve et kalınlığı halat ile uyumlu olmalıdır. Yanlış alaşımla genel bir yüksüğün kullanılması, erken çekilmenin yaygın bir nedenidir.
Tam bir seçim için, tel halat soketi presleme makinesi serisi Maksimum halat çapınıza ve gerekli baskı kuvvetinize hangi modelin uyduğunu doğrulamak için.
Seçim kuralı: Kesme, konikleştirme ve dövme ekipmanlarını bağımsız makineler olarak değil, tek bir sistem olarak eşleştirin.
Yaygın Boy Kesme Hataları ve Bunlardan Nasıl Kaçınılacağı
- Manuel bant ölçümüne dayanarak: Elle işaretleme, özellikle uzun iplerde insan hatasına neden olur. Ödeme sisteminde bir ölçüm çarkı veya kodlayıcı kullanın.
- Halat uzamasının göz ardı edilmesi: Gerilim altındaki bir ip ölçüldüğünde hafifçe esneyebilir, kesildikten sonra tekrar yaylanabilir. Düşük, tekrarlanabilir bir gerilimde ölçüm yapın veya halat yapısı için bir düzeltme faktörü uygulayın.
- Yanlış kesme yönteminin kullanılması: Aşındırıcı diskten gelen ısı, çekirdeğe ve bitişik şeritlere zarar verebilir. Isıya duyarlı halatlar için, hidrolik bir makas veya kontrollü ısıtmalı özel bir kesme ve konikleştirme makinesi kullanın.
- Son hazırlığı atlamak: İpin kesilmesi ve ucunun ham bırakılması, bükmeyi zorlaştırır ve manşonun kaymasına neden olabilir. Yüksüğün içine itmeden önce daima ucu konikleştirin veya kaynaştırın.
- Küçük boyutlu bir baskı makinesinin seçilmesi: Yetersiz tonajlı bir pres manşonu tam olarak kapatamaz, bu da çekme kuvvetinin düşük olmasına neden olur. Pres kuvvetini manşonun gerekli sıkıştırma yüküne göre kontrol edin.
- İlk parçadan sonra doğrulama yapılmaması: İlk kesilen parça doğru olduğunda operatörler genellikle geri kalanların da doğru olduğunu varsayarlar. Her parti değişiminden veya bıçak değişiminden sonra uzunluğu ve ölçüyü tekrar kontrol edin.
Anahtar mesaj: Boy kesme kusurlarının çoğu halatın kendisinden değil süreç kontrolünden kaynaklanır.
Boy Kesme Makineleri için Bakım İpuçları
Boy kesme makinelerinin doğruluğunu korumak için düzenli bakıma ihtiyacı vardır. Gevşek kalıplar, aşınmış bıçaklar ve kirli hidrolik valflerin tümü çıkışı değiştirir.
Kesici bıçağı veya kesme kenarını sık sık kontrol edin. Kör bir bıçak pürüzlü bir uç oluşturur ve ipi deforme edebilir. Isıtmalı konik üniteler için sıcaklığı ve bekleme süresini izleyin. Çok yüksek sıcaklık çekirdeği eritebilir; çok düşük bir sıcaklık zayıf bir koniklik bırakır.
Hidrolik preslerde yağ seviyesini, basıncını ve silindir contalarını kontrol edin. Kirlenmiş yağ, basınç artışlarına ve düzensiz salınımlara neden olur. Üreticinin önerdiği viskoziteyi ve değiştirme aralığını kullanın.
Ayrıca uzunluk ölçüm sistemini kalibre edin. Enkoder tekerleği çapındaki küçük bir hata, uzun vadede kümülatif bir hataya neden olabilir. Tekerleği temizleyin ve en az haftada bir kez bir test uzunluğuna göre çevresini kontrol edin.
Tamamını takip edin tel halatlı hidrolik presler için bakım önlemleri planlanmamış kesintileri önlemek için.
Unutmayın: Önleyici bakım, reddedilen bir askı grubunun yeniden işlenmesinden daha ucuzdur.
Boy Kesme Halat Hakkında Sıkça Sorulan Sorular
Tel halatta boyuna ne kesilir?Uzunluğa kesme, tel halatın bir bobinden kontrollü bir toleransla belirli bir boyuta kadar kesilmesi anlamına gelir. Uygulamada, halatın ucunun, bükülmüş bir manşon veya soketi kabul edebilecek şekilde hazırlanmasını içerir. Sonuç olarak askılarda, bağlamalarda veya yapısal kablolarda kullanılan montaja hazır bir parça elde edilir. |
Tel halatı istenilen uzunlukta keserken hangi tolerans elde edilebilir?Tipik bir tolerans, genel sapan işi için kesme uzunluğunun ±%1'idir. Birçok üretim çiziminde daha kısa parçalar için ±5 mm kullanılır. Üst düzey uygulamalar daha sıkı kontrol gerektirebilir; bu da genellikle hassas bir ölçüm çarkı, istikrarlı bir geri ödeme gerilimi ve kalibre edilmiş bir kesme makinesi gerektirir. |
Boy kesme ipi bükmeden önce tavlama gerekli midir?Tavlama her zaman gerekli değildir, ancak bir tür son hazırlık gereklidir. Halatın ucunun konikleştirilmesi veya kaynaştırılması tellerin yayılmasını önler ve halatın manşona itilmesini kolaylaştırır. Tavlama aynı zamanda sertliği azaltır ve manşonun daha düzgün bir şekilde kapanmasına yardımcı olur; bu da yüksek mukavemetli montajlar için değerlidir. |
Boy kesme çalışmaları için manuel kesme taşı kullanılabilir mi?Manuel kesme diski basit onarım işlerinde işe yarayabilir ancak üretimde boy kesme işleri için önerilmez. Tutarsız uçlar üretir, ısı hasarı yaratır ve büyük ölçüde operatörün becerisine bağlıdır. Özel bir tel halat kesme ve konikleştirme makinesi, bir sonraki şekillendirme adımı için tekrarlanabilir uzunluk, temiz uçlar ve hazırlanmış bir koniklik sağlar. |
Boydan boya sapanlar için doğru hidrolik dövme presini nasıl seçerim?Halat çapına, manşon boyutlarına ve gerekli çekme kuvvetine göre bir pres seçin. Çene açıklığını, baskı kuvvetini, kalıp uyumluluğunu ve çevrim hızını kontrol edin. GT200 gibi sepet çerçeveli bir pres, birçok 6x19 ve 6x37 tel halatlı yapılar için pratik bir başlangıç noktasıdır. Eğer priz de üretecekseniz daha büyük bir modele ihtiyaç duyulabilir. |
Son SSS notu: Boy kesme sorularına verilen iyi yanıtlar her zaman tutarlı ölçüm, kontrollü kesim ve doğrulanmış kalıplama ile elde edilir.
Boy kesme tel halat üretimi tek bir makine kararı değildir. Ölçme, kesme, uç hazırlığı, dövme ve muayeneyi birbirine bağlayan bir sistemdir. Her adım için doğru ekipmanı seçmek ve bu ekipmanı kontrol altında tutmak, üreticinin, tedarikçinin veya toptancının güvenli, tutarlı montajlar sunmasına olanak tanır.
İster küçük bir donanım atölyesi ister büyük bir kablo montaj tesisi işletiyor olun, güvenilir bir kesme ve konikleme makinesiyle başlayın, onu doğru boyutta bir hidrolik presle eşleştirin ve sertifikalı alüminyum veya çelik yüksükler kullanın. Bu kombinasyon size boydan boya çalışmanın gerektirdiği tekrarlanabilirliği sağlar.
Son düşünce: Makine donanımı kadar proses kontrolüne de yatırım yapın; boy kesme çıktınız yıllarca tolerans dahilinde kalacaktır.


Özel hidrolik ekipman veya teknik danışmanlık gerekiyorsa, lütfen xingtai Satış ve Mühendislik Ekibi ile iletişime geçmekten çekinmeyin.
-
 +86-523-86934677
+86-15896002505 -
 [email protected]
-
 +86-15896002505
-
 Hayır. 3 Longgang Yolu, Gaogang Limanı Caddesi, Taizhou Şehri, Çin.
Telif hakkı © Jiangsu Xingtai Hydraulic Manufacturing Co., Ltd. Tüm Hakları Saklıdır.

