 English
 русский
 Français
 Español
 Português
 Deutsch
 عربى
 Türk

Tel Halat İşleme için Sarma Kafaları: Çeşitleri, Tasarımı, Seçimi ve Bakımı
Sarma kafası, tel halatı, tavlanmış tel uçlarını veya filmaşini alan ve onu sıkı bir şekilde kontrol edilen bir spiral bobine dönüştüren dönen düzenektir. Tel halat sapanları, kablo uçları veya sarma paketleri üreten üreticiler için sarma kafası, üretim hattının yük taşıyan ve şeklini belirleyen bir bileşenidir. Tasarımının yanlış yapılması halatın bükülmesine, tutarsız bobin çapına ve hurdaya neden olabilir. Bunu doğru yapmak, çalışma süresini, çıktı kalitesini ve operatör güvenliğini artırır.
Bu kılavuz, sarma kafalarının nasıl çalıştığını, hangi türlerin mevcut olduğunu, doğru olanın nasıl seçileceğini ve bakımının nasıl yapılacağını açıklamaktadır. Halat ve sapan üreticilerinin yanı sıra sarma makinesi operatörleri tarafından yaygın olarak kullanılan tel halat işleme ekipmanlarına odaklanır. Sarma ekipmanını değerlendiren bir üretici, tedarikçi veya toptancı iseniz aşağıdaki bilgiler daha bilinçli bir satın alma kararı vermenize yardımcı olacaktır.
Tel Halat İşlemede Sarma Kafası Nedir?
Sarma kafası, tel halatı merkezi bir eksen etrafında döndüren bir sarma veya sarma makinesinin parçasıdır. Tipik olarak tahrik edilen bir iş mili, bir kılavuz tablası, besleme silindirleri ve bir şekillendirme bileziği içerir. Halat yolu, gelen tel ile dönen kafa arasındaki açı tarafından kontrol edilir. Baş döndükçe ip bitişik ilmekler halinde döşenir.
Bir tel halat sarma makinesinde, sarma kafası, halatı yanal olarak hareket ettiren bir travers mekanizması ile çalışır. Bu halatın tek bir noktada birikmesini önler. Bazı sarma kafaları ayrıca, halatı tambura veya önceki katmana doğru sıkıştırarak yoğun, stabil bir sarmal sağlayan bir basınç silindiri içerir.
Çalışma prensibi basittir: Gelen ipin sabit bir hızla girmesi gerekirken kafanın dönüş hızı ve dönüş hızı senkronize olmalıdır. Senkronizasyon başarısız olursa bobin gevşer, boşluklar ortaya çıkar veya halat üst üste gelebilir. Üretim sınıfı bobinleme kafasında hassasiyetin önemli olmasının nedeni budur.
Sarma Kafasının Temel Bileşenleri
- Mil veya şaft: Torku dönen düzeneğe aktarır.
- Kılavuz makaralar: ipi doğru adıma yönlendirin.
- Kalıpların veya pabuçların şekillendirilmesi: ilmek çapını şekillendirin.
- Gerginlik freni: Sarma sırasında arka gerilimi korur.
- Çapraz tahrik: halatı tambur genişliği boyunca hareket ettirir.
Her bileşen son bobini etkiler. Örneğin, aşınmış bir kılavuz silindiri, galvanizli halat üzerinde yüzey çentikleri oluşturabilir. Sert bir mil titreşimi azaltır ve bobin kenarını temiz tutar.
Sarma Kafası Çeşitleri ve Yaygın Uygulamalar
Sarma kafaları tahrik sistemlerine ve kontrol yöntemlerine göre gruplandırılabilir. Manuel kafalar basit ve ucuzdur ancak büyük ölçüde operatörün becerisine bağlıdır. Elektrikli başlıklar hafif paketleme ve genel sarma işlemleri için uygundur. Hidrolik kafalar, ağır tel halatlar için yüksek tork ve daha yumuşak hız kontrolü sağlar. Servo kafaları konum geri bildirimi sağlar ve yüksek hızlı hassas hatlar için idealdir.
| Tür | Çalışma Prensibi | En Uygun | Tipik Kapasite |
|---|---|---|---|
| Manuel sarma kafası | Basit kılavuzlara sahip, elle döndürülen mil | Düşük hacimli tamir atölyeleri | 200 kg'ın altındaki rulolar |
| Elektrikli sarma kafası | Sabit hızla sürülen AC motor | Hafif sarma, paketleme | 200-800 kg'lık bobinler |
| Hidrolik sarma kafası | Tork kontrollü hidrolik motor | Ağır halat ve sapan üretimi | 1-10 tonluk bobinler |
| Servo sarma kafası | Enkoder geri beslemeli servo motor | Yüksek hızlı hassas çizgiler | Değişken, yüksek tekrarlanabilirlik |
Bu seçenekleri pratikte karşılaştırmak için aşağıdaki tablo, müşterilerin bir tel halat işleme hattı kurarken veya yükseltirken farklı sarma kafası özelliklerini nasıl değerlendirdiklerini özetlemektedir. Veriler, makinenin devreye alma ziyaretleri sırasında toplanan geri bildirimlerden gelir. Nihai yapılandırmalarının ana etkeni olarak belirli bir yeteneği tanımlayan müşterilerin yüzdesini yansıtır. Grafik bir performans spesifikasyonu değildir; bu bir karar desteğine genel bakıştır. Kendi seçim kontrol listeniz için bir başlangıç noktası olarak okuyun.
Tablo, ağır hizmet tipi askı imalatında hidrolik gücün baskın gereklilik olduğunu göstermektedir. Yüksek hızlı kesme ve konik çizgiler de hidrolik torku vurgular ancak hassas beslemeye daha fazla ağırlık verirler. Tavlama ve konikleştirme hücreleri, taban alanının sınırlı olması nedeniyle kompakt tasarımları tercih eder. Genel sarma işlemleri daha az zahmetlidir ve çoğunlukla elektrikli sarma kafaları kabul edilir. Saha onarım ekipleri, yer değiştirmeleri kolay olduğundan manuel kafaları tercih ediyor. Bu model bize sarma kafasının genel bir aksesuar olarak satın alınması değil, prosese uygun olması gerektiğini anlatır. Bir üretici için doğru tork eğrisine sahip bir kafa seçmek motordaki aşırı yükleri azaltır. Bir tedarikçi için birden fazla tahrik seçeneği sunmak, müşterilerin kendi hatlarını geleceğe hazır hale getirmesine yardımcı olur. Sert çerçeveler ve işlenmiş kılavuz yüzeyleri tüm kategorilerde ortak bir ihtiyaç olarak karşımıza çıkıyor. Sarma başlığını belirlerken yalnızca maksimum halat çapını değil, tam görev döngüsünü düşünün. Hem çekme kuvvetini hem de çapraz doğruluğu karşılayan bir kafa, bobin kusurlarını en aza indirecektir. Bu nedenle mühendislik ekibimiz sarma kafasını ayrı bir bileşen yerine tüm sarma sisteminin bir parçası olarak ele alır.
Üretim Hattınız için Sarma Kafası Nasıl Seçilir
Sarma başlığı seçimi ölçülebilir parametrelere dayanması gereken teknik bir karardır. Halat çapı aralığıyla başlayın çünkü bu, kılavuz silindirlerin ve şekillendirme kalıplarının boyutunu belirler. Daha sonra işlediğiniz en ağır halat için gereken maksimum çekme kuvvetini hesaplayın. Ardından kafanın aşağı akış ekipmanınızla senkronize edilebildiğinden emin olmak için hat hızına ve çapraz oranına bakın.
| Parametre | Neden Önemlidir? | Neler Kontrol Edilmeli? |
|---|---|---|
| Halat çapı aralığı | Kılavuz silindiri ve kalıp boyutunu belirler | Maksimum ve minimum halat boyutlarının kapsandığından emin olun |
| Çekme kuvveti / tork | Kaymayı ve motorun durmasını önler | En ağır halat durumunuzla karşılaştırın |
| Dönme hızı | Üretim hızını ve bobin sıkılığını etkiler | Hat hızı ve çapraz oran ile eşleştirme |
| Bobin çapı ve genişliği | Nakliye ve depolama için paket boyutunu tanımlar | Tambur veya bobin eski boyutlarını kontrol edin |
| Sürücü tipi | Enerji tüketimini ve kontrolünü etkiler | Görev döngüsüne göre elektrikli, hidrolik veya servoyu seçin |
Tipik bir endüstriyel halat hattı için artı veya eksi yüzde 2'lik bir bobin çapı toleransı makul bir başlangıç hedefidir. Aşağı yöndeki paketleme işleminiz otomatikleştirilmişse daha sıkı kontrole ihtiyacınız olabilir. Ayrıca zemin ayak izini de göz önünde bulundurun. Ayrı bir kontrol kabinine sahip kompakt bir sarma kafası, mevcut bir atölyede değerli yerden tasarruf sağlayabilir.
- Kılavuz yüzeylerinin sertleştirilmiş ve değiştirilebilir olduğundan emin olun.
- Yalnızca motor gücünü değil, motor tork eğrisini de isteyin.
- Çapraz strokun tambur genişliğinizle eşleştiğini doğrulayın.
- Acil durdurmalar için güvenlik kilitlerinin dahil edildiğini doğrulayın.
- İş milindeki izin verilen radyal yük için belge isteyin.
Bir üretici veya tedarikçiyle çalıştığınızda sarma kafasının nasıl test edildiğini sorun. Saygın bir ortak, maksimum halat boyutunuz için boyutsal raporlar, malzeme sertifikaları ve pratik bir test sonucu sunabilmelidir.
Sarma Kafaları için Malzeme Kalitesi ve Üretim Hususları
Bir üretim sarma kafası sürekli döngüsel yüklere, kayma sürtünmesine ve ara sıra şoka maruz kalır. Bu nedenle malzeme kalitesi en az boyutsal doğruluk kadar önemlidir. Dövme alaşımlı çelik çerçeveler, aynı ağırlıktaki kaynaklı imalatlara göre sapmaya daha iyi direnç gösterir. HRC 50 ila HRC 55 yüzey sertliğine sahip kılavuz makaralar, halat demetlerindeki aşınmayı azaltarak hizmet ömrünü uzatır.
Isıl işlem bir diğer önemli adımdır. Uygun şekilde sertleştirilmiş ve temperlenmiş bir mil, kalıcı deformasyon olmadan burulma yüklerini karşılayabilir. İşlemeden sonra, yüksek hızda titreşimi önlemek için dönen düzeneğin dengelenmesi gerekir. Küçük bir dengesizlik bile bobinin kaymasına ve zayıf katmanlar oluşturmasına neden olabilir.
- Tek parçalı çerçeve yapısı: cıvatalı bağlantı gevşemesini azaltır ve sağlamlığı artırır.
- İndüksiyonla sertleştirmeli alaşımlı çelik şaft: burulma yorulmasına karşı dayanıklıdır.
- Değiştirilebilir aşınma astarları: bakımı basitleştirir ve uzun vadeli maliyetleri azaltır.
- Hassas işlenmiş kılavuz yuvaları: halat yolunu sabit tutun.
Kendi üretim tesisimizde, sarma kafası düzenekleri hidrolik preslerimizle aynı ağır hizmet prensipleriyle üretilmektedir: tek parça yapı, alaşımlı çelik ve sıkı boyut kontrolü. Her kafa fabrikadan çıkmadan önce müşterinin halat çapına ve bobin genişliğine göre doğrulanır.
Sarma Kafası Bakımı ve Yaygın Arızalar
Sarma kafasının rutin bakımı, yüksek hızlı hatlar için vardiya başına en az bir kez, orta düzeyde kullanım için ise haftalık olarak planlanmalıdır. İncelenecek ana öğeler yağlama, kılavuz yüzeyi aşınması, cıvata torku ve kayış veya kaplin durumudur. Baş çevresinde iyi bir temizlik yapılması aynı zamanda başıboş tellerin yatak yuvalarına girmesini de önler.
| Arıza | Olası Neden | Çözüm |
|---|---|---|
| Bobin çapı tambur boyunca değişir | Aşınmış travers somunu veya yanlış hizalanmış kılavuz tablası | Dönüş zamanlamasını ayarlayın ve aşınmış parçaları değiştirin |
| Halat bükülür veya ilmekler oluşturulur | Yanlış gerginlik veya aşırı kafa hızı | Hızı azaltın ve sırt gerginliğini artırın |
| Yüksek hızda titreşim | Dengesiz mil veya gevşek montaj | Dengeyi kontrol edin ve tüm sabitleme cıvatalarını yeniden sıkın |
| Dış şeritlerde yüzey çentiği | Kalıplarda çapaklanmış kılavuz silindiri veya sertleştirilmiş ölçek | Kılavuz bileşenlerini taşlayın veya değiştirin |
| Motorun aşırı yüklenmesi | Yaka oluşturmada rulman tutukluğu veya halat sıkışması | Hattı durdurun, sıkışmayı giderin ve yatakları inceleyin |
Operatörler, sorunun erken belirtilerini fark edecek şekilde eğitilmelidir. Bobin adımındaki küçük bir değişiklik, çapraz aşınmanın erken uyarısı olabilir. Yatak bölgesinden gelen alışılmadık bir gürültü, yıkıcı bir arızaya dönüşmeden önce araştırılmalıdır. Vardiya okumalarını içeren basit bir kayıt defteri tutmak, sarma kafasının durumunu belirlemenin pratik bir yoludur.
Sarma Başlıkları Hakkında Sıkça Sorulan Sorular
Sarma başlığı ile döşeme başlığı arasındaki fark nedir?
Bir döşeme kafası tipik olarak filmaşin değirmenlerinde sonsuz bir çubuğun üst üste binen halkalar halinde oluşturulması için kullanılır. Tel halat işlemede bir sarma kafası genellikle bir sarma veya sarma makinesine bağlanır ve belirli uzunluktaki halatın sarılmasını kontrol eder. Her ikisi de spiral bobinler oluşturur ancak hızları, gerginlikleri ve ürün kontrol gereksinimleri farklıdır.
20 mm tel halat için hangi boyutta sarma kafasına ihtiyacım var?
20 mm'lik bir tel halat için, minimum mil deliği halat çapından daha büyük olan ve halatı rahatça geçirebilecek kadar geniş bir kılavuz yuvasına sahip bir sarma başlığı seçmelisiniz. Gerekli çekme kuvveti halatın yapısına, yağlılığına ve katman basıncına bağlıdır. Genel bir kural olarak, hesaplanan maksimum gerilimin en az yüzde 25 üzerinde bir değere sahip bir kafa seçin.
Sarma kafası mevcut bir sarma makinesine sonradan takılabilir mi?
Evet, çoğu durumda, mevcut makinenin yeterli montaj alanına ve uyumlu bir sürücüye sahip olması koşuluyla, sarma kafası sonradan takılabilir. Şaft yüksekliğini, flanş düzenini ve mevcut motor gücünü kontrol etmeniz gerekecektir. Güçlendirme, hattın tamamını değiştirmeden üretim kapasitesini artırmanın yaygın bir yoludur.
Halatın sarma sırasında bükülmesini nasıl önleyebilirim?
Bükülme genellikle yanlış gerginlik dengesinden veya ipin çok yüksek bir açıyla beslenmesinden kaynaklanır. İpi kafanın merkeziyle aynı hizada tutan bir pivot kılavuzu kullanın. Bir fren veya hidrolik motorla sırt gerginliğini koruyun ve halat çapı için önerilen dönüş hızını aşmayın.
Bir sarma başlığının bakımı ne sıklıkta yapılmalıdır?
Servis aralığı kullanıma bağlıdır. Sürekli üretim için kılavuz makaraları ve yatakları her 500 çalışma saatinde bir inceleyin ve yağlamayı üreticinin tablosuna göre değiştirin. Aralıklı kullanımda, bobin kalitesini etkilemeden önce aşınmanın tespit edilmesi için haftalık kontrol yeterlidir.
Bir sarma başlığı tedarikçisiyle çalışıyorsanız, satın almadan önce servis kılavuzu ve yedek parça listesini isteyin. Bu, bakım ekibinizin envanteri planlamasına ve arıza süresini azaltmasına yardımcı olur.
Güvenilir Bir Üreticiden Sarma Kafası Çözümleri
Jiangsu Xingtai Hydraulic Manufacturing Co., Ltd., 1992'den beri tel halat işleme ekipmanları üretmektedir. Ürün yelpazemiz, hidrolik tel halat preslerini, tavlama ve konikleme makinelerini ve ayarlanabilir gerilim kontrolüne sahip sağlam bir sarma kafasını entegre eden XT1600 tel halat sarma makinesini içermektedir. XT1600, halat yüzeyine zarar vermeden sabit, tekrarlanabilir bobinlere ihtiyaç duyan üreticiler için tasarlanmıştır.
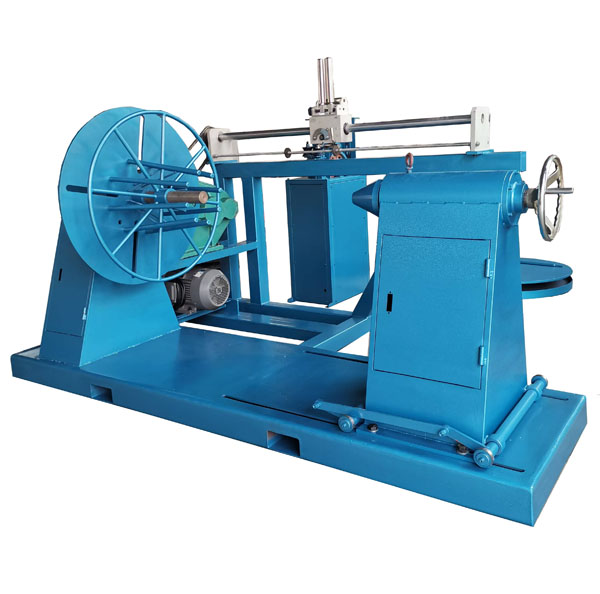 XT-1600 Sarma ve Çözme için Halat Sarma Makinesi Bu sarma makinesi, yüzey hasarı olmadan stabil, tekrarlanabilir bobinler üretmek için ayarlanabilir gerginlik ve kademesiz hız kontrolü sunar; bu da onu güvenilir halat sarma ve ayırmaya ihtiyaç duyan üreticiler için pratik bir seçim haline getirir. Ürünü Görüntüle →
Üretici ve doğrudan tedarikçi olarak halat atölyeleri, sapan imalatçıları ve endüstriyel toptancılar için eksiksiz çözümler sunuyoruz. Ondan fazla ülkeye ihracat yapıyoruz ve özel bobin boyutlarınıza göre özelleştirilmiş kılavuz makaralar, hidrolik tork ayarları ve güvenlik kilitleri sağlayabiliriz.
Sistemleri karşılaştırmak istiyorsanız, bizim ile başlayın tel halat haddeleme makinesi genel bakış. Ayrıca okuyabilirsiniz tel halat haddeleme makinesinin ne işe yaradığını anlatan yazımız bir sarma hattının tam bir üretim sürecine nasıl uyduğunu görmek için.


Özel hidrolik ekipman veya teknik danışmanlık gerekiyorsa, lütfen xingtai Satış ve Mühendislik Ekibi ile iletişime geçmekten çekinmeyin.
-
 +86-523-86934677
+86-15896002505 -
 [email protected]
-
 +86-15896002505
-
 Hayır. 3 Longgang Yolu, Gaogang Limanı Caddesi, Taizhou Şehri, Çin.
Telif hakkı © Jiangsu Xingtai Hydraulic Manufacturing Co., Ltd. Tüm Hakları Saklıdır.

