English
 русский
 Français
 Español
 Português
 Deutsch
 عربى
 Türk
Tel Sarma Makineleri için Tavlama Taşıyıcıları: Türleri, Seçim ve Bakım Kılavuzu
Güneydoğu Asya'daki bir tel halat işleyicisi yakın zamanda tavlanmış partinin yaklaşık yüzde 30'unu, bobinlerin birbirine yapışması ve dış katmanların tamir edilemeyecek şekilde çizilmesi nedeniyle reddetti. Fırın profili doğruydu, koruyucu atmosfer stabildi ve çevrim süresi malzeme spesifikasyonuna uyuyordu. Hatalar ısıl işlemin kendisinden kaynaklanmadı. Döngü sırasında bobinleri tutan tel sarıcılar için tavlama taşıyıcılarından geldiler.
Tel sarma makinelerine yönelik tavlama taşıyıcıları, yalnızca bobinleri fırına taşıyan pasif kutular değildir. Tel yüzeyinin çelik yapılarla ne kadar temas ettiğini, fırın atmosferinin katmanlar arasında ne kadar serbestçe dolaştığını, yığının ağırlığı ne kadar eşit dağıttığını ve yükleme ve boşaltma sırasında bobin kenarlarının ne kadar mekanik zorlanma yaşadığını kontrol ederler. Toplu tavlamada taşıyıcı tasarımı, bir tesisin fırın ayarlarına dokunmadan yapışma ve çizilme kusurlarını ortadan kaldırmak için değiştirebileceği en doğrudan değişkenlerden biridir.
Bu makalede tavlama taşıyıcılarının ne olduğu, en yaygın toplu tavlama kusurlarına neden neden oldukları veya bunları iyileştirdikleri, hangi taşıyıcı türlerinin ve malzemelerinin mevcut olduğu ve yıllar boyunca tutarlı bir şekilde performans göstermeleri için taşıyıcıların nasıl seçileceği, entegre edileceği ve bakımının nasıl yapılacağı açıklanmaktadır. Aynı zamanda taşıyıcı kararlarını sarma, sarma ve tel halat ucu tavlama ekipmanı da dahil olmak üzere daha geniş tel işleme hattına bağlar.
Şirketimiz 1992'den bu yana bir düzineden fazla ülkedeki müşteriler için çelik tel halat tavlama makineleri, sarma makineleri, hidrolik pres makineleri ve uygun aksesuarlar dahil olmak üzere tel halat işleme ekipmanları üretmektedir. Bu makaledeki kılavuz, işlemcilerin bobin tavlama hatlarını uç tavlama ve son işlem işlemleriyle birleştirdiğinde gözlemlediğimiz alan modellerini yansıtmaktadır.
Tel Sarma Makineleri için Tavlama Taşıyıcıları: Toplu Tavlamada Tanımı ve Rolü
Tavlama taşıyıcısı, toplu tavlama sırasında tel bobinleri destekleyen yeniden kullanılabilir bir sepet, tepsi, çerçeve veya fikstürdür. Bobin geometrisini sağlam tutar, tel yüzeylerinin birbirine kaynaklanmaması için bitişik katmanları ayırır, fırın atmosferinin ve ısının her dönüşe ulaşmasını sağlar ve istifin bir vinç, bir itici veya bir şarj makinesi tarafından kaymadan kaldırılabilmesi için mekanik olarak stabil olmasını sağlar.
Tipik bir toplu tavlama işleminde, tel bir sarıcıya sarılır, bir taşıyıcıya indirilir ve bir çan fırını veya bir kutu fırının içinde iki, üç veya dört taşıyıcı yüksekte istiflenir. Fırın kapatılır, nitrojen veya hidrojenle temizlenir, tavlama sıcaklığına kadar ısıtılır, gerekli ıslatma süresi boyunca tutulur ve ardından kontrollü bir şekilde soğutulur. Bu döngünün her aşaması, taşıyıcının yönetmesi gereken tel üzerinde kuvvetler uygular.
Bobin katmanları arasındaki doğrudan temas temel sorundur. Tavlama sıcaklıklarında temiz çelik yüzeyler, özellikle istiflenmiş bobinlerin sıkıştırma basıncı altında difüzyon yoluyla bağlanabilir. İyi tasarlanmış bir taşıyıcı, temas alanını azaltır, delikli plakalar veya tel ağ gibi ayırma özellikleri sunar ve yığının ölü ağırlığını, tek bir katmanın aşırı yerel yük taşımayacağı şekilde dağıtır.
Taşıyıcılar ayrıca atmosfer dolaşımını da etkiler. Örneğin hidrojen çan tavlamasında gazın bobin yığını boyunca akması ve kirleticileri yüzeyden uzaklaştırması gerekir. Düşük açık alana sahip bir taşıyıcı akışı bloke eder, çevrim süresini uzatır ve oksit durumunda yerel değişiklikler yaratır. Cömert delikli, sert geometrili ve dikkatlice yerleştirilmiş desteklere sahip bir taşıyıcı, atmosfere bobinlerin etrafında ve içinden öngörülebilir bir yol sağlar.
Son olarak taşıyıcı yeniden kullanılabilen bir araçtır. Yüzlerce ısıtma, soğutma ve mekanik kullanım döngüsüne bozulmadan dayanmalıdır. Bu gereksinim, her ikisi de bu kılavuzda daha sonra incelenecek olan inşaat yöntemi ve malzemesinin seçimini yönlendirmektedir.
İlgili Okumalar
Yapışma ve Çizilme Kusurları: Taşıyıcı Tasarımı Neden Bobin Kalitesine Karar Veriyor?
Yapışma, bitişik tel yüzeylerinin lokalize temas noktalarında kaynaşmasıdır. Çizilme, ısıtma, soğutma veya fırının işlenmesi sırasında katmanların birbirine göre kayması sonucu tel yüzeyinin mekanik olarak aşınmasıdır. Her iki kusur da çelik tel ve çubuğun toplu tavlamasında en sık bildirilen kalite sorunları arasındadır. Tavlama taşıyıcılarının çoğunun yeniden tasarımının amacı tam olarak bu iki kusuru önlemektir.
Aşağıda tartışılan veriler, istiflenebilir taşıyıcılar üzerinde orta karbonlu çelik teli işleyen çeşitli toplu tavlama operasyonlarından toplanan kusur kayıtlarından gelmektedir. Her tesisin kendi fırın durumu, atmosfer kalitesi ve malzeme kalitesi karışımı olmasına rağmen, kusur nedenlerinin dağılımı oldukça tutarlı kalıpları takip eder. Bildirilen vakaların yüzde 60'ından fazlasında temel neden, fırın kontrolöründen ziyade taşıyıcıyla ilgiliydi. İşleme ekiplerinin taşıyıcı iyileştirmelerinin nerede en yüksek etkiye sahip olduğunu görebilmesi için raporları kusur kaynağına göre beş kategoriye ayırdık. Aşağıdaki grafik, tesisler tavlama taşıyıcılarını optimize etmeden önce kusur nedenlerinin nasıl atfedildiğini göstermektedir.
Tablodaki beş kusur kategorisinden dördü doğrudan taşıyıcı tasarımıyla veya taşıyıcının durumuyla bağlantılıdır. Bitişik bobin katmanları arasındaki yapışma, bildirilen kusurların yüzde 42'siyle en büyük paya sahipti; bu, temas basıncı ve sıcaklığı difüzyon bağının başlaması için yeterince yüksek olduğunda meydana gelir. Düz, sürekli yüzeylere sahip taşıyıcılar tele daha az temas noktası sağlar ancak daha geniş temas alanları sağlar; bu da paradoksal olarak yapışma riskini artırır çünkü her temas noktası yüksek yerel basınç taşır. Dar destek nervürlü delikli taşıyıcılar temas alanını önemli ölçüde azaltır ve yapışmayla ilgili reddetmelerde en hızlı iyileşmeyi gösterir. Çizilme yüzde 26'ya tekabül ediyordu ve çoğu durumda temel neden, kaba bir taşıyıcı yüzey, kaynaklanmış çapaklar ya da istif genişledikçe ve büzüldikçe tele sürtünen deforme olmuş bir destek çubuğuydu. Yüzde 14'lük bobin deformasyonu tipik olarak aşırı istiflemenin veya düz olmayan yatay yüzeylere sahip taşıyıcıların kullanılmasının ardından gelir. Yüzde 11'deki renk değişikliği normalde, taşıyıcıyla ilgili başka bir faktör olan bloke gaz akışından kaynaklanır, çünkü taşıyıcının açık alanı, atmosferin bobinin merkezine ne kadar ulaşacağını belirler. Kusurların geri kalan yüzde 7'si, yine bir taşıyıcı geometrisi ve fikstür uyumluluğu sorunu olan, koyler, taşıyıcı ve fırın arasındaki aktarım sırasındaki taşıma hasarından kaynaklanıyordu. Pratik anlamda bu, bir tesisin katı tepsi taşıyıcısını aynı ayak izine sahip uygun şekilde havalandırılmış, az temaslı bir sepetle değiştirerek toplam tavlama kusurlarını yarıdan fazla azaltabileceği anlamına gelir. İyileşme spekülatif değil; birlikte çalıştığımız birçok işlemci yalnızca taşıyıcıyı değiştirdi ve aynı fırın programını korudu ve bunların yapışma reddi oranları büyük ölçüde azaldı. Buradaki önemli nüans, taşıyıcı tasarımının, söz konusu hattın bobin genişliğine, bobin dış çapına ve istifleme yüksekliğine uygun olması gerektiğidir; ince tel için iyi çalışan bir taşıyıcı, ağır çubuk için tamamen yanlış olabilir. Bu nedenle, bir tesis çizilme kusurlarında ani bir artış rapor ettiğinde ilk inceleme fırın sıcaklıklarında değil taşıyıcı yüzeylerde yapılmalıdır. Taşıyıcı düzlüğünün ve temas kenarlarının durumunun düzenli ölçümü, fırın termokupl kalibrasyonu ile aynı kalite kontrol rutinine aittir.
Tel Bobinler için Yaygın Tavlama Taşıyıcı Tipleri
Beş temel taşıyıcı tasarımı, tel endüstrisindeki toplu tavlama uygulamalarının çoğunu kapsamaktadır. Bunlar arasındaki seçim, bobin boyutuna, ağırlığa, tavlama sıcaklığına, atmosfer gereksinimlerine ve tesiste halihazırda kurulu olan taşıma ekipmanına bağlıdır. Aşağıdaki tablo her tasarımın temel özelliklerini özetlemektedir.
| Taşıyıcı Türü | İnşaat | Havalandırma | Yük Kapasitesi | En Uygun |
|---|---|---|---|---|
| Delikli çelik levha taşıyıcı | Yuvarlak veya yarıklı delikli, kaynaklı kenarlı, takviye kaburgalı düz plaka | %30-40 açık alan | Orta ila yüksek | Orta istifleme yükseklikleriyle genel amaçlı bobin tavlaması |
| Kaynaklı tel örgü sepet | Mesh zemin ve yanlar, kaynaklı tel çerçeve, isteğe bağlı kaldırma pabuçları | %50-60 açık alan | Düşük ila orta | Atmosfere erişimin kritik olduğu yerlerde ince tel, parlak tavlama |
| İstiflenebilir döküm çerçeve taşıyıcısı | Entegre istifleme direklerine sahip dökme demir veya ısıya dayanıklı dökme çelik ızgara | %40-50 açık alan | Yüksek | Ağır çubuk bobinler, uzun servis ömrü, yüksek sıcaklık çevrimleri |
| Bölümlere ayrılmış genişletilebilir taşıyıcı | Bobinin iç çapı etrafında kilitlenen ayarlanabilir segmentler | Segment aralığına bağlıdır | Orta | Tek bir fikstürle birden fazla bobin boyutu |
| Özel fikstür taşıyıcısı | Bobin iç çapına, dış çapına ve fırın boyutlarına göre üretilmiştir | Özel | Özel | Özel bobin geometrileri ve otomatik yükleme sistemleri |
Delikli çelik levha taşıyıcılar en yaygın olanıdır çünkü düşük üretim maliyetini iyi yapısal dayanıklılıkla birleştirirler. Açık alan, plakanın destekler arasında sarkmayı önlemek için yeterli sertliği koruyacağı şekilde tipik olarak aralıklarla yerleştirilen yuvarlak delikler veya yarıklı açıklıklarla elde edilir. Bu taşıyıcılar, bobin ağırlığının önemli olduğu 3 mm çapın üzerindeki teller için mantıklı bir başlangıç noktasıdır.
Kaynaklı tel örgü sepetler en yüksek havalandırmayı ve en küçük temas alanını sunar; bu da onları parlak tavlama ve kolayca çizilen ince teller için mükemmel kılar. Ana zayıflıkları sınırlı yük kapasitesidir: Örgülü zeminler ağır yığınlar altında şişebilir, bu nedenle genellikle çevresel bir çerçeve ve merkezi bir destek halkası ile inşa edilirler. Ayrıca daha sık kontrole ihtiyaç duyarlar çünkü bireysel kablo kesişimleri birçok termal döngüden sonra gevşeyebilir.
İstiflenebilir döküm çerçeve taşıyıcıları ağır hizmet seçeneğidir. Döküm yapı, yüksek sıcaklıkta şeklini kaynaklı imalatlara göre daha iyi korur ve ızgara deseni tutarlı destek ve havalandırma sağlar. Başlangıçta maliyeti daha yüksektir, ancak yüksek tonajlı tesislerde daha uzun hizmet ömrü genellikle tavlama döngüsü başına maliyeti düşürür.
Bölümlere ayrılmış ve özel taşıyıcılar daha dar amaçlara hizmet eder. Segmentli taşıyıcılar, her boyut için ayrı bir taşıyıcı satın almak yerine aynı tabanın ayarlanabilmesi nedeniyle çok çeşitli bobin çaplarını işleyen tesisler için uygundur. Tavlama fırını alışılmadık boyutlara sahip olduğunda veya otomatik yükleme makinesi hassas taşıyıcı geometri gerektirdiğinde özel fikstürler haklı çıkar.
| Uygulama Senaryoları
| Seçim Vurgusu
|
Tavlama Taşıyıcı Malzemeleri: Özellikleri, Sıcaklıkları ve Ekonomisi
Malzeme seçimi, bir taşıyıcının şeklini ne kadar süre koruyacağını, tele ne kadar pul düşeceğini ve taşıyıcının tavlama döngüsü başına ne kadara mal olacağını belirler. Aşağıdaki tablo, taşıyıcı üreticileri ve tedarikçileri tarafından en sık kullanılan beş malzeme ailesini karşılaştırmaktadır.
| Malzeme | Maksimum Sürekli Sıcaklık | Oksidasyon Davranışı | Göreli Maliyet | Beklenen Hizmet Ömrü |
|---|---|---|---|---|
| Karbon çeliği (Q235 / A36) | 550-600°C | 550°C'nin üzerine hızla ölçeklenir | Düşük | Düşük sıcaklıkta hizmette 2-4 yıl |
| Düşük-alloy heat-resistant steel (15CrMo / 1Cr5Mo) | 680-720°C | Orta derecede kabuklanma, koruyucu oksit tabakası oluşturur | Orta | 4-6 yıl |
| Paslanmaz çelik 304 | 800-850°C | İyi oksidasyon direnci, makul maliyet | Orta-high | 6-8 yıl |
| Paslanmaz çelik 310S / 309 | 1000-1050°C | Yüksek sıcaklıkta mükemmel oksidasyon direnci | Yüksek | 8-12 yıl |
| Isıya dayanıklı çelik döküm (Ni-Cr bazlı) | 900-1000°C | Mükemmel döküm yapısı sürünmeye karşı dayanıklıdır | Yüksek | 8-12 yıl |
Tavlama döngüsü 600°C'nin altında kaldığında karbon çeliği çekicidir. Bu koşullar altında düşük bir satın alma fiyatıyla yeterli güç ve sertlik sağlar. Sorun, bitkiler döngü sıcaklığını yükselttiğinde veya ıslatma süresini uzattığında başlar, çünkü hızlı kireçlenme malzeme kesitini ortadan kaldırır ve kireç telin üzerinde pul pul dökülür, bu da çizimden sonra ortaya çıkan yüzey işaretlerine neden olur.
Düşük alaşımlı ısıya dayanıklı çelikler yaygın bir yükseltmedir. Sade karbon çeliğinden yaklaşık yüzde 30 ila 40 daha pahalıdırlar ancak aynı serviste kabaca iki kat daha uzun süre dayanırlar, bu da onları genellikle döngü başına maliyet bazında daha ucuz hale getirir. Bunlar, 650°C'nin üzerindeki toplu tavlama için önerilen minimum değerlerdir.
Paslanmaz çelik taşıyıcılar, özellikle 304 ve 310S kaliteleri, büyük ince tel paketlerinin tekrar tekrar tavlandığı ve yüzey kalitesinin öncelikli olduğu durumlarda tercih edilir. Paslanmaz, karbon çeliğiyle aynı gevşek tabakayı oluşturmaz, dolayısıyla kireç parçacıklarının tele gömülme riski çok daha düşüktür. Daha yüksek malzeme maliyeti, parlak tavlama hatlarındaki daha düşük hurda oranlarıyla haklı çıkar.
Dökme ısıya dayanıklı taşıyıcılar, paslanmaz telin veya valf yayı telinin tavlanması gibi sürekli yüksek sıcaklık döngüleri çalıştıran işlemler için birinci sınıf çözümdür. Döküm yapıları kaynaklı levhalara göre sürünmeye daha iyi direnç gösterir ve ızgara tasarımı temas noktalarını en aza indirir. İki veya üç vardiya çalışan tesisler genellikle döküm taşıyıcılarının yüksek başlangıç yatırımını on sekiz ay içinde geri ödediğini görüyor.
Bazı üreticiler alüminize karbon çeliği taşıyıcılar da sunmaktadır. Alüminyum kaplama, paslanmazdan daha düşük bir maliyetle 600 ila 650°C civarında orta düzeyde oksidasyon koruması sağlar. Kaplama kademeli olarak bozulur, bu nedenle alüminize taşıyıcılar, hafif yüklü bobinler için tek kullanımlık bir seçenek olarak en iyi şekilde ele alınır.
Tel Sarma Makineleri için Tavlama Taşıyıcıları Nasıl Seçilir
Seçim ürün kataloğuyla değil süreç verileriyle başlar. Bir üretici veya tedarikçiyle iletişime geçmeden önce hattınız için aşağıdaki çalışma parametrelerini toplayın.
- Bobin dış çapı, iç çapı ve bobin sarıcıya sarıldıktan sonraki yüksekliği
- Bobin ağırlığı ve tam yüklü bir yığının maksimum toplam ağırlığı
- Tavlama sıcaklığı, ıslatma süresi ve fırın atmosferi bileşimi
- Fırının iç boyutları ve yükleme yöntemi (vinç, itici veya otomatik araba)
- İstifin içinde gerekli ısıtma homojenliği ve kabul edilebilir sıcaklık sapması
- Taşıma ekipmanı ve sarıcıdan taşıyıcıya ve fırına transfer yolu
- Üretim vardiyası sayısı ve hedef taşıyıcı hizmet ömrü
- Tavlama döngüsü başına uzun vadeli maliyete karşı ilk satın alma bütçesi
Bu parametreler tanımlandıktan sonra, seçim üzerinde yapılandırılmış bir sırayla çalışın.
- En kötü durum bobin yığınını tanımlayın: en ağır bobin, en yüksek istifleme düzeni ve taşıyıcının hayatta kalması gereken en sıcak döngü.
- Yığın ağırlığının toplam destek temas alanına bölünmesiyle alt bobin katmanındaki temas basıncını hesaplayın.
- Bobin kenarlarını sabit tutarken ve iç içe geçmeyi önlerken temas alanını sınırlayan bir taşıyıcı tipi seçin.
- Taşıyıcı açık alanının fırın atmosfer sistemi ve gerekli gaz akış hızıyla eşleştiğini doğrulayın.
- Malzeme kalitelerini döngü sıcaklığı ve atmosferle karşılaştırın ve döngü başına en düşük maliyete sahip kaliteyi seçin.
- Mevcut vinç kancaları, çatallar veya şarj makineleriyle taşıma uyumluluğunu doğrulayın.
- İlk parti işlenmeden önce tedarikçiyle birlikte bir denetim programı ve yedek parça stratejisi oluşturun.
Tavlama taşıyıcılarını doğrudan bir üreticiden satın alırken, tedarikçinin taşıyıcıları sertifikalı çelik stoktan üretip üretmediğini, malzeme sertifikaları sağlayıp sağlayamayacağını ve daha sonra değiştirilmek üzere yedek ızgaralar, destek çubukları ve istifleme direkleri sunup sunmadığını kontrol edin. Birçok alıcı, taşıyıcıları aynı zamanda sarma ve tavlama ekipmanlarını da tedarik eden tek bir üreticiden almayı tercih ediyor çünkü boyut toleransları ve malzeme tavsiyeleri tüm proses hattı boyunca tutarlı kalıyor. Toplu olarak satın alırsanız, saygın bir üreticiyle toptan satış düzenlemesi birim başına maliyeti önemli ölçüde azaltabilir. Taşıyıcının sınırlı ömrü olan sarf malzemesi olduğunu unutmayın; satın alma fiyatını tek seferlik bir sermaye gideri olarak değil, tavlama döngüsü başına maliyet olarak değerlendirin.
Tavlama Taşıyıcılarının Tel Sarma ve Tavlama Ekipmanlarıyla Entegre Edilmesi
Modern bir tel işleme hattında taşıyıcı tek başına durmaz. Bobin tel sarıcıdan çıkar, taşıyıcıya aktarılır ve ardından tavlama fırınından geçer. Bobin yapıcı, bobin boyutlarını, sarım gerilimini ve taşıyıcı üzerine döşenen telin yüzey durumunu belirler. Bobin yapıcı gevşek veya teleskopik bobinler üretirse taşıyıcı bunu düzeltemez; taşıyıcının keskin kenarları varsa, mükemmel şekilde sarılmış bir bobin bile çizilecektir.
En önemli entegrasyon noktası, bobin iç çapı ile taşıyıcı destek çapı arasındaki boyut uyumudur. İç çapı 500 mm olan bir bobin, dış sargılara baskı yapmadan onu iç delikte tutan bir desteğe oturmalıdır. Taşıyıcı, bobin en az iki halka üzerinde desteklenecek ve tüm döngü boyunca atmosferin delikten geçmesine izin verecek şekilde tasarlanmalıdır.
Tavlama adımının sonunda tel halat işlemcileri genellikle kesme, eritme ve konikleştirme gibi ek son işlem operasyonlarını gerçekleştirir. Ürün yelpazemizdeki RDQ1011 tel halat tavlama ve konikleştirme makinesi, tavlama ve uç şekillendirme adımlarını tek bir işlemde birleştirerek, çözülmeyen kompakt bir konik uç üretir.
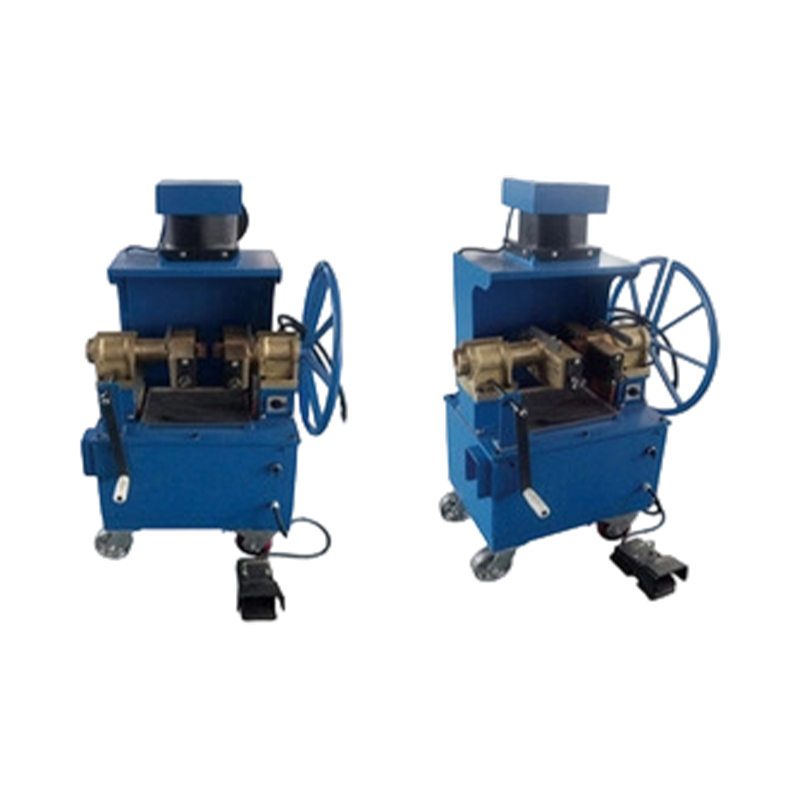 RDQ-1011 Halat Tavlama ve Konikleme Makinası Bu makine tavlama ve uç şekillendirmeyi tek adımda birleştirerek kompakt, çözülmeyen konik uçlar üretir. Kolay kullanımı ve düşük güç tüketimi ile asansör, maden ve vinç halatlarına uygundur. Ürünü Görüntüle →
Sarma tarafı için, XT1600 tel halat sarma makinesi, tel halatın makaralara veya bobinlere ayarlanabilir gerilimle kontrollü olarak sarılmasını sağlar, böylece bobin, bobin sarıcıdan temiz, sabit bir şekilde ayrılır ve kenar hasarı olmadan taşıyıcıya aktarılabilir.
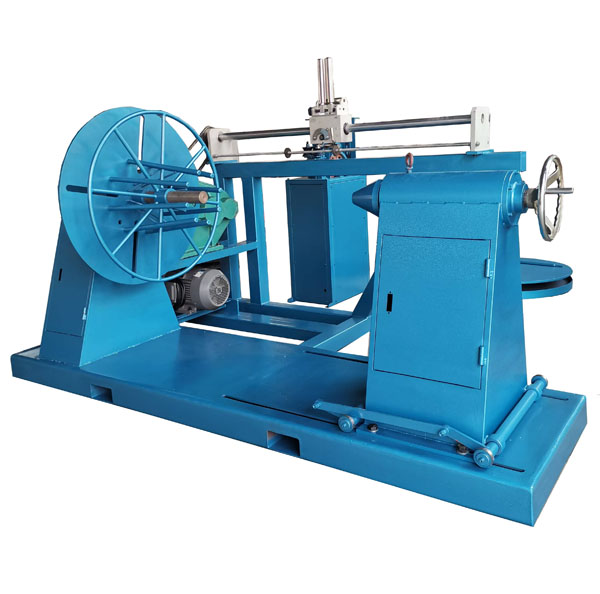 XT-1600 Halat Sarma Makinası Tel halatın ayarlanabilir gerilime sahip makaralara kontrollü bir şekilde sarılması için tasarlanan bu makine, güvenli aktarım için temiz, sağlam bobinler sağlar. Yüksek tork, kademesiz hız ayarı ve hassas uzunluk ölçümü özelliklerine sahiptir. Ürünü Görüntüle →
Üretim programı, tüm bobini yeniden ısıtmadan belirli tel halat uçlarının ayrı olarak tavlanmasını içerdiğinde, RDQ1010 çelik tel halat tavlama makinesi, operatöre bu görev için özel bir iş istasyonu verir, bu da fırının enerji tüketimini azaltır ve proses zincirini kısaltır.
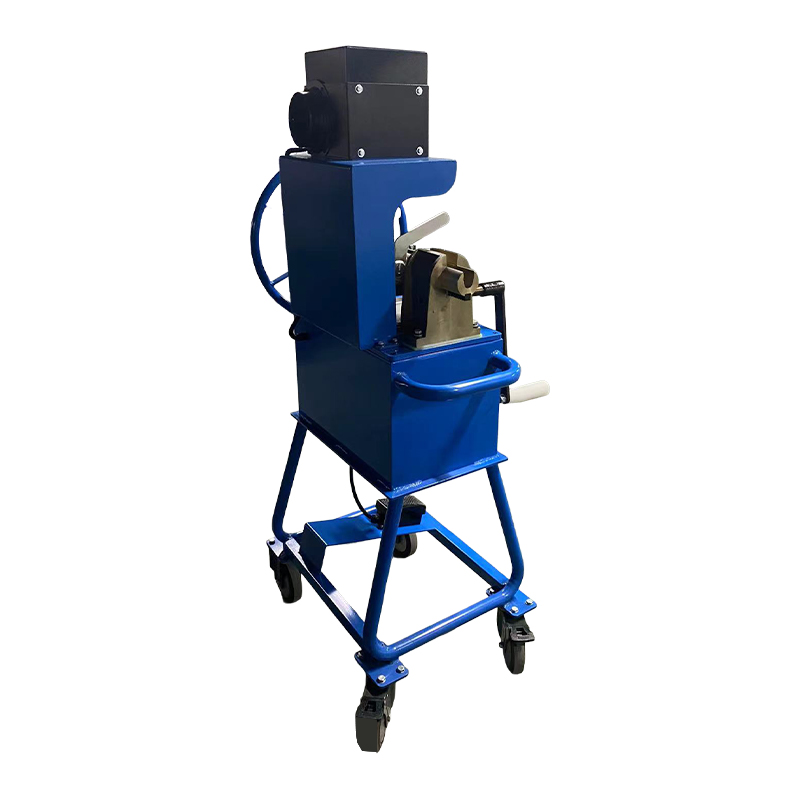 RDQ-1010 Çelik Halat Tavlama Makinası Bu özel tavlama iş istasyonu, tüm bobini yeniden ısıtmadan belirli tel halat uçlarını işler, fırının enerji kullanımını azaltır ve işlem zincirini kısaltır. Parça değiştirmeye gerek kalmadan birden fazla halat boyutunu yönetir. Ürünü Görüntüle →
Bir işlemci, taşıyıcı seçimini koyler çıkışı ve son işlem ekipmanıyla hizalayarak sürekli bir malzeme akışı oluşturur: kararlı bobinler, güvenli aktarım, tek biçimli tavlama ve tutarlı uç geometrisi. Bu akış yalnızca kaliteyi değil aynı zamanda iş gücü verimliliğini de artırır çünkü operatörler kenar hasarlarını onarmak ve bobinleri yeniden ayarlamak için daha az zaman harcar.
İlgili Okumalar
Tavlama Taşıyıcılarının Bakımı ve Hizmet Ömrü
İyi inşa edilmiş bir tavlama taşıyıcısı yıllarca dayanabilir, ancak bu yalnızca tesisin sabit bir programa göre onu incelemesi ve küçük hasarları bir kalite sorunu haline gelmeden onarması durumunda mümkündür. İhmal edilen taşıyıcılar keskin çapaklara, sarkmış destek plakalarına ve doğrudan çizilme ve renk bozulması kusurlarına neden olan ağır tortulara neden olur.
En önemli bakım faaliyeti tele temas eden tüm yüzeylerin düzenli olarak kontrol edilmesidir. Çapaklar ve kaynak sıçramaları derhal düz bir şekilde taşlanmalıdır. Deforme olmuş destek çubukları bir sonraki yüklemeden önce düzleştirilmeli veya değiştirilmelidir çünkü deforme olmuş bir çubuk, bobin yığını boyunca basınç dağılımını değiştirir ve yapışma riskini artırır.
| Frekans | Muayene Öğesi | Kabul Kriterleri |
|---|---|---|
| Her döngüden sonra | Kireç oluşumu ve çapak oluşumuna karşı bobin temas yüzeyleri | 0,5 mm'yi aşan çıkıntılar yok |
| Aylık | Destek düzlemi boyunca düzlük | Taşıyıcı genişliği boyunca 5 mm'den az sapma |
| Üç ayda bir | Kaynak durumu ve görünür çatlaklar | 10 mm'den uzun gözle görülür çatlak yok |
| Fırın kampanyaları öncesi | Malzeme thickness at high-stress points | Kalan kalınlık orijinalin en az yüzde 70'i |
Temizleme yöntemleri malzemeye bağlıdır. Karbon çeliği taşıyıcılar, fırının planlı kapanmaları sırasında tel fırçayla veya kumlamayla temizlenebilir. Paslanmaz ve dökme ısıya dayanıklı taşıyıcılar, koruyucu oksit tabakasına zarar vermemek için en iyi şekilde hafif kumlama veya kimyasal dekapaj yoluyla temizlenir. Sıcak bir taşıyıcıyı suyla söndürmekten kaçının; termal şok çerçeveyi bozacak ve ömrünü kısaltacaktır.
Onarım çalışmaları, taşıyıcı ana metale uygun dolgu malzemesi ile yapılmalıdır. Isıya dayanıklı bir taşıyıcı üzerinde sıradan yumuşak çelik kaynak telinin kullanılması, hızla oksitlenen ve ilk arıza noktaları haline gelen düşük alaşımlı bölgeler oluşturur. Güvenilir bir üretici doğru tamir çubuğunu sağlayabilir ve ayrıca birikmiş tamir işleri taşıyıcıyı dengesiz hale getirdiğinde destek yüzeyini yeniden işleyebilir.
Aşağıdaki durumlardan herhangi biri ortaya çıktığında değiştirme işlemi yapılmalıdır: orijinal kalınlığın yüzde 70'inin altına inen malzeme, yük taşıyan kaynaklarda yinelenen çatlaklar, destek düzlemi boyunca 5 mm'den büyük kalıcı deformasyon veya temizlenerek giderilemeyen kireç birikimi nedeniyle açık alan kaybı. Aşınmış bir taşıyıcıyı bu sınırların ötesinde çalıştırmak, tüm bobin yığınını riske sokar.
SSS: Tel Sarma Makineleri için Tavlama Taşıyıcıları
Tel sarıcılar için tavlama taşıyıcısı ne için kullanılır?Toplu tavlama sırasında tel bobinleri destekler ve ayırır, yapışmayı ve çizilmeyi önler, bobin yığını çevresinde ve boyunca fırın atmosferinin sirkülasyonuna izin verir ve güvenli kaldırma ve fırın şarjı için yığını stabilize eder. |
Tavlama sırasında tel bobinler neden birbirine yapışır?Tavlama sıcaklığında, doğrudan temas halindeki temiz çelik yüzeyler difüzyon yoluyla bağlanabilir. İstiflenmiş bobinlerden gelen basınç basıncı temas derecesini arttırır, dolayısıyla taşıyıcı tasarım yoluyla temas alanını azaltmak ana karşı önlemdir. |
Tavlama taşıyıcıları hangi malzemeden yapılmalıdır?600°C'nin altındaki çevrimler için karbon çeliği ekonomiktir. Daha yüksek sıcaklıklar için düşük alaşımlı ısıya dayanıklı çelik, paslanmaz çelik 304 veya 310S veya döküm ısıya dayanıklı alaşımlar tercih edilir. Seçim, tepe çevrim sıcaklığına, atmosfere ve hedef hizmet ömrüne bağlıdır. |
Bir tavlama taşıyıcısına kaç tane bobin istiflenebilir?Bu, taşıyıcı tasarımına, bobin ağırlığına ve fırın yüksekliğine bağlıdır. Genel bir kural, alt tabaka yükünü hem telin hem de taşıyıcı malzemenin sürünme sınırının altında tutmaktır; orta tel boyutları için dört ila altı bobin yaygındır. |
Tavlama taşıyıcısı ne kadar dayanır?Fabrikasyon karbon çeliği taşıyıcılar genellikle düşük sıcaklıkta hizmette iki ila dört yıl dayanırken, ısıya dayanıklı döküm taşıyıcılar sekiz ila on iki yıl dayanabilir. Temizlik uygulaması ve taşıma bakımı, malzeme kalitesi kadar önemlidir. |
Farklı bir tedarikçinin taşıyıcıları mevcut bir fırınla kullanılabilir mi?Evet, kapladığı alanın, istifleme yüksekliğinin, açık alanın ve malzeme kalitesinin fırına ve prosese uygun olması şartıyla. Saygın bir üretici normalde taşıyıcıları üretmeden önce fırın çizimini ve bobin parametrelerini isteyecektir. |
Tavlama taşıyıcıları çevrim süresini etkiler mi?Önemli ölçüde. Sınırlı açık alana sahip bir taşıyıcı, atmosfer değişimini ve ısı transferini yavaşlatır, bu da çevrim süresini yüzde 10 ila 20 oranında uzatabilir. Optimize edilmiş taşıyıcılar, bobin yığını içindeki sıcaklık sapmasını azaltır ve ürün kalitesini riske atmadan döngüyü kısaltabilir. |
Tel Sarma Makineleri için Tavlama Taşıyıcıları Hakkında Son Düşünceler
Tavlama taşıyıcıları tel işleme tesisinin sessiz iş gücüdür. Her döngüyü görürler, her sıcaklık değişimini emerler ve bobin yığınının tüm ağırlığını taşırlar, ancak genellikle kusur oranları arttığında gözden geçirilecek son bileşendirler. Sahadan elde edilen kanıtlar tutarlıdır: Taşıyıcı geometrisi, malzemesi ve durumu, stabil bir tavlama işlemi ile aralıklı hurda üreten bir işlem arasındaki farktır.
Bir taşıyıcı seçtiğinizde, en ağır bobin, en sıcak çevrim, atmosfer türü ve koylerden fırına kadar olan işleme rotası dahil olmak üzere kendi proses verilerinizden başlayın. Taşıyıcı tipini ve malzemeyi bu numaralarla eşleştirin, malzemeyi onaylayabilen bir üreticiden satın alın ve taşıyıcıları sabit bir programa göre denetleyin. İyi tasarlanmış bir taşıyıcının maliyeti, koruduğu bobinlerin değerinin küçük bir kısmıdır.
Bir tel halat işleme hattı işletiyorsanız ve zinciri tamamlamak için sarma, sarma, tavlama, konikleştirme ve presleme dahil ekipmana ihtiyacınız varsa, şirketimiz bu makalede açıklanan üretim mantığıyla birlikte çalışacak şekilde tasarlanmış makineler sağlar. Bu web sitesindeki ürün yelpazesini inceleyebilir veya bobin parametreleriniz ve fırın çizimleriniz için mühendislik ekibimizle iletişime geçebilirsiniz.
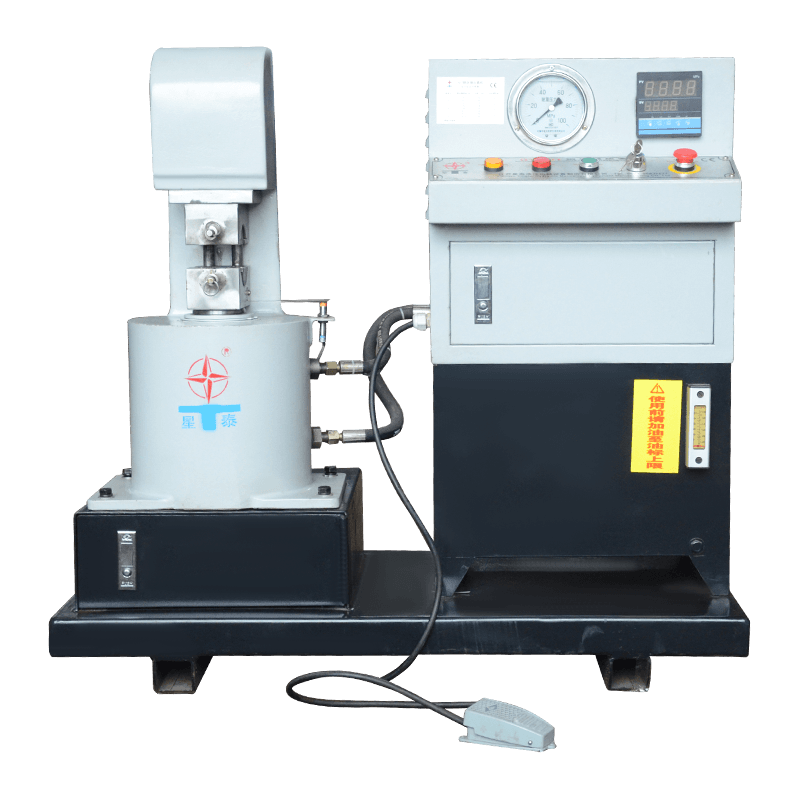
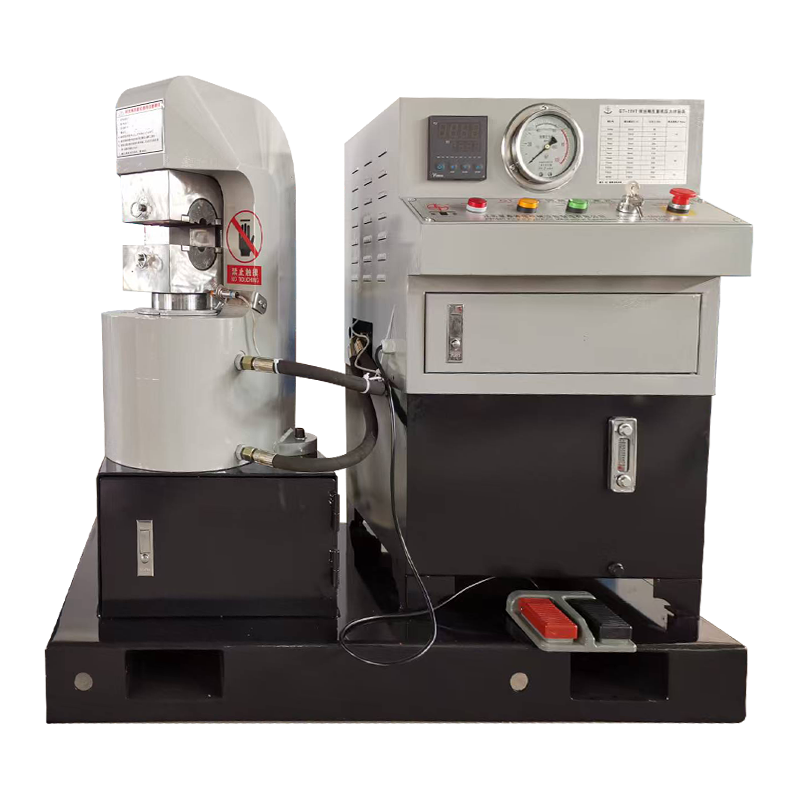
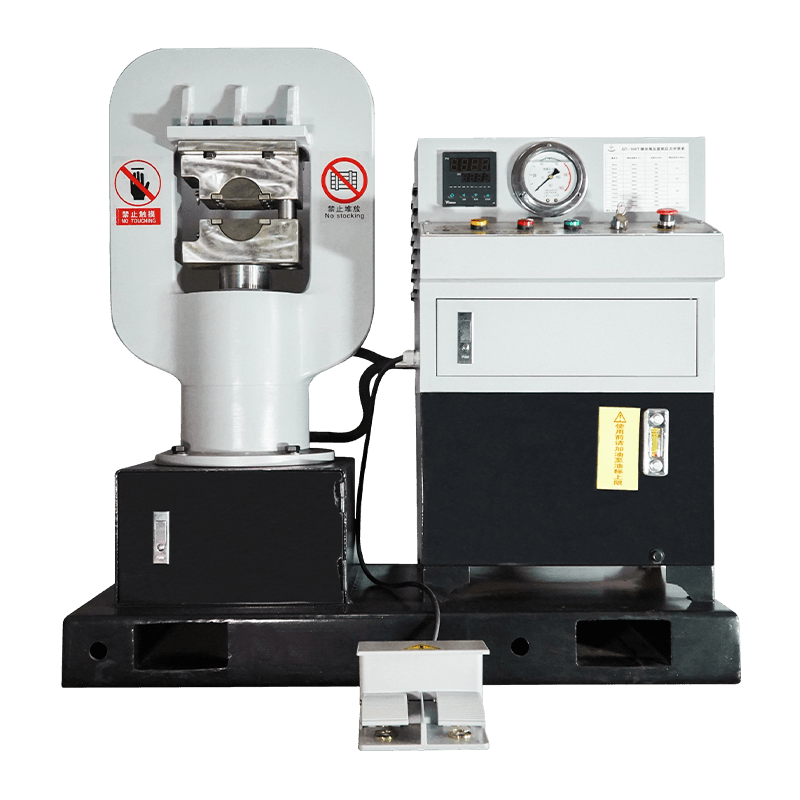
Özel hidrolik ekipman veya teknik danışmanlık gerekiyorsa, lütfen xingtai Satış ve Mühendislik Ekibi ile iletişime geçmekten çekinmeyin.
-
 +86-523-86934677
+86-15896002505 -
 [email protected]
-
 +86-15896002505
-
 Hayır. 3 Longgang Yolu, Gaogang Limanı Caddesi, Taizhou Şehri, Çin.
Telif hakkı © Jiangsu Xingtai Hydraulic Manufacturing Co., Ltd. Tüm Hakları Saklıdır.